石材切割的基础逻辑与设备选型
石材切割的核心在于对材料物理特性的精准计算与机械参数的匹配,天然石材如花岗岩或大理石具有不同的硬度与脆性,而人造石则由天然石英砂、树脂及颜料混合压制而成,其内部结构相对均匀但耐热性与抗冲击力存在差异。切割过程中,金刚石锯片的线速度、进刀速度以及冷却水的流量直接决定了切面的平整度与边缘的崩边情况,对于厚度超过2cm的板材,通常建议采用双刀头或多刀头切割设备以分散应力,减少因单点受力过大导致的断裂风险。
设备的选择需严格依据加工场景,小型作坊常使用台式切割机处理异形与小批量订单,而大型加工厂则依赖桥式切割机进行大批量直线切割。桥式切割机具备更高的稳定性与精度,其横梁移动平稳,能有效控制板材的平行度与垂直度。在正式作业前,必须检查锯片是否有缺齿或裂纹,冷却系统是否畅通,因为缺水干切会在短时间内导致锯片过热变形,甚至引发树脂基人造石的局部碳化变色,直接影响成品的外观质量。
人造石荔枝纹理的成型工艺解析
荔枝纹并非后期打磨形成,而是在板材压制成型阶段通过模具表面的特殊处理实现的。模具底板通常由高精度铝合金或不锈钢制成,表面经过喷砂、拉丝或机械刻蚀处理,形成密集的凹凸点阵。当混合好的石英砂与树脂浆料注入模具后,在高压真空环境下固化,模具表面的纹理便完整复制到石材表面。这一过程对模具的精度要求极高,点阵的深度与间距需经过严格计算,以确保纹理在视觉上具有自然的立体感,而非生硬的重复图案。
成型后的板材仍需经过精细的抛光与修边处理,以突出荔枝纹的立体效果。传统的平面抛光可能会削弱纹理的层次感,因此常采用手工打磨或专用滚筒抛光技术,仅对凸起部分进行适度抛光,保留凹陷处的哑光质感。这种“半哑光”或“局部高光”的处理方式,能模拟天然石材经风雨侵蚀后的自然状态。操作人员需严格控制打磨力度,避免过度打磨导致纹理边缘模糊,失去荔枝纹特有的粗犷与细腻并存的视觉张力。
加工过程中的常见痛点与解决方案
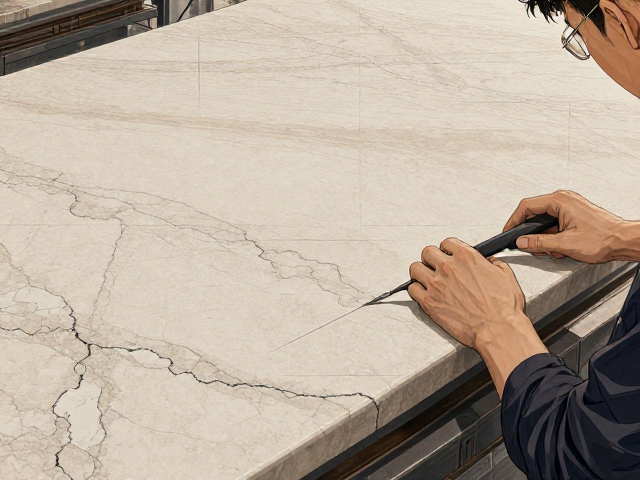
人造石在切割过程中最容易出现的问题是边缘崩边与表面裂纹。由于树脂基体与石英砂的结合力在不同批次中可能存在微小差异,高速切割产生的振动极易导致边缘材料脱落。解决这一问题需优化锯片参数,降低进刀速度,增加冷却水流量以带走热量并润滑切割面。同时,选用专用的人造石切割锯片,其金刚石颗粒的浓度与分布需经过特殊调配,以应对树脂材料的粘性特性,减少锯片堵塞和发热。
另一大痛点是纹理一致性与色差控制。虽然人造石通过工业化生产保证了较高的均一性,但在大面积铺设时,不同批次的板材仍可能出现细微色差或纹理方向不一致。加工前需对板材进行预排版,将纹理方向相近、色泽均匀的板材安排在同一区域。对于拼接处,可采用无缝拼接技术,使用同色树脂胶进行粘合,打磨后几乎看不出接缝。此外,切割时应保留足够的加工余量,待整体安装完成后进行统一修边,以消除因单块板材尺寸误差导致的累积误差。
质量控制标准与验收细节
石材加工的质量验收需依据行业通用的物理性能指标与外观标准进行。对于荔枝纹人造石,表面平整度误差通常控制在2mm/2m以内,边缘直线度误差不超过1mm。纹理的清晰度与深度需符合设计样板要求,不得有明显的打磨痕迹、划痕或树脂堆积现象。在测试硬度与耐磨性时,可使用标准硬度计进行检测,确保表面莫氏硬度达到预定范围,以满足日常使用中的耐磨需求。
验收过程中还需重点关注接缝处理与防护效果。拼接缝应宽窄均匀,填充胶颜色与板材基本一致,打磨后表面光滑无凹陷。对于荔枝纹等特殊纹理,需检查凹陷处是否残留胶渍,以免影响整体美观。此外,表面防护剂的涂刷需均匀,确保石材内部孔隙被充分封闭,防止污渍渗入。防护效果可通过滴水实验初步判断,水珠应在表面形成明显水珠而不迅速渗透,这表明防护层有效,能提升石材的耐污性与使用寿命。