石材切割加工的核心逻辑与设备选型
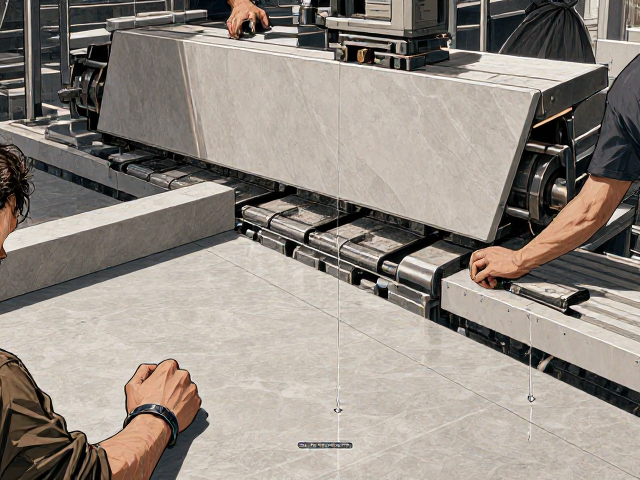
石材加工并非简单的物理破碎,而是基于材料矿物特性与机械力学的高精度作业。大理石、花岗岩及石灰华等天然石材内部存在隐裂、节理及硬度差异,直接切割极易导致崩边或断裂。现代加工通常采用金刚石锯片配合水冷系统进行,水流不仅用于降低锯片温度,更能有效抑制粉尘飞扬,保护工作环境。设备选型需严格匹配石材种类,高硬度花岗岩需选用高浓度金刚石胎体及高转速主轴,而多孔性大理石则需降低切割速度,防止热应力引发内部结构疏松。
精准成型的关键在于对“吃刀深度”与进给速度的精确计算。过快的进给会导致电机过载及锯片偏摆,造成切面波浪纹;过慢则增加无效工时并加剧刀具磨损。实际操作中,需根据石材厚度、锯片直径及主轴功率,计算出台车移动速度与主轴转速的最佳匹配值。对于异形切割,数控水刀或多轴联动加工中心能通过高压水流或精密机械臂实现复杂曲线加工,其定位精度可达毫米级,确保复杂构件在工厂环境下完成高精度预制,减少现场二次加工的不确定性。
地面铺装的基层处理与标高控制
地面铺装的稳定性完全取决于基层的质量与平整度。施工前必须清理基层表面的浮灰、油污及松散颗粒,确保基层坚实、干净。若为旧地面翻新,需打磨去除原有涂层直至露出土基层。对于潮湿区域或地下室,需先完成防水层施工并经过闭水试验,确认无渗漏后方可进行后续工序。基层平整度误差通常要求控制在3-5毫米/2米靠尺范围内,若误差过大,需使用水泥砂浆进行找平处理,避免因基层不平导致石材铺设后出现空鼓或受力不均。
标高控制是确保地面整体平整度的核心环节。施工时需在地面弹出十字中心线及周边水平控制线,利用激光水平仪或水准仪确定每个铺装点的完成面高度。对于大面积铺装,需设置灰饼或冲筋,作为铺设砂浆层的厚度基准。石材背面需经过六面防水处理,特别是用于湿区或户外环境时,能有效防止水分通过毛细孔侵入石材内部,引发泛碱或水斑现象。铺贴前,石材背面及基层表面需均匀涂刷界面剂或素水泥浆,增强粘结力,防止空鼓脱落。
铺贴工艺细节与缝隙管理
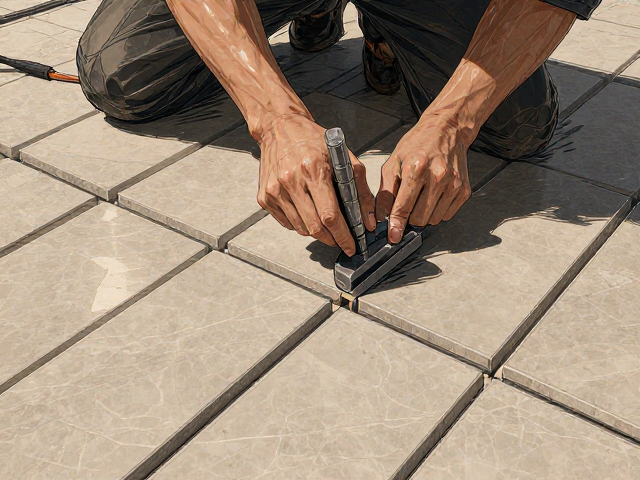
干硬性水泥砂浆是石材铺贴的传统且可靠材料,其配合比通常控制在1:2至1:3(水泥:砂),手握成团、落地即散为宜。铺设时,砂浆厚度一般为30-50毫米,使用橡皮锤轻轻敲击石材表面,使其与砂浆层紧密贴合,同时用水平尺检查平整度。对于大规格石材,建议采用双面刮浆法,即在基层和石材背面均涂抹砂浆,确保满浆率,减少空鼓风险。敲击过程中需力度均匀,避免局部受力过大导致石材破裂或周边石材移位。
缝隙管理直接影响铺装的整体视觉效果与耐久性。留缝宽度需根据石材特性及使用环境确定,天然石材因存在色差及纹理差异,通常留缝1-2毫米以调和视觉差异;而人造石材或微晶石因规格精准,可尝试无缝或窄缝铺贴。铺贴完成后,需等待砂浆初步凝固,随后进行清缝处理,清除表面残留砂浆。若进行填缝,需选用与石材颜色协调且具备憎水性能的专用填缝剂,填充后需立即擦拭干净,防止污渍渗入石材毛孔。对于高光石材,铺贴过程中需铺设保护层,避免后续施工造成划痕。
后期养护与常见缺陷预防
石材铺装完成后的养护是延长其使用寿命的关键环节。新铺石材在24小时内严禁上人踩踏,72小时内禁止进行打磨或结晶处理,需等待水泥砂浆完全固化。日常清洁应避免使用酸性或强碱性清洁剂,以免腐蚀石材表面光泽或破坏防护层。对于高频使用区域,建议每半年至一年进行一次专业结晶硬化处理,通过物理研磨与化学反应恢复石材表面致密度与光泽度,增强耐磨性与抗污能力。
施工中常见的缺陷包括空鼓、泛碱及色差不均。空鼓多因基层不洁、砂浆不饱满或敲击不实导致,发现后需及时用注射法注入专用胶水进行修复。泛碱现象源于水泥中的碱性物质随水分迁移至石材表面,预防关键在于做好石材背面防水及使用低碱水泥。色差问题在天然石材中不可避免,施工前应进行预排板,将颜色相近的石材铺设在同一区域,或通过调整铺贴顺序形成自然过渡,避免突兀的色块对比,确保整体空间的视觉连贯性与美观度。