石材切割加工粉尘的产生机制与危害评估
石材在高速切割过程中,金刚石锯片与岩石内部的石英、长石等矿物发生剧烈摩擦,导致岩石微观结构崩解,形成微米级甚至纳米级的固体颗粒。这些粉尘主要成分多为二氧化硅,其粒径分布极不均匀,部分可吸入颗粒物(PM2.5)能直接进入人体肺泡深处。长期暴露于高浓度粉尘环境,不仅会导致操作人员出现呼吸道炎症、尘肺病等严重的职业健康问题,还会对加工设备的光学元件、精密轴承造成磨损,降低设备使用寿命并增加维护成本。
粉尘扩散具有极强的随机性和流动性,一旦产生便会迅速弥漫至整个作业空间,形成肉眼可见的污染云团。这种污染不仅局限于切割点周边,还会通过空气对流扩散至仓库、办公区乃至厂区周边环境中。对于石材加工企业而言,粉尘失控意味着高昂的职业健康管理支出、潜在的法律诉讼风险以及因环保合规问题导致的停产整顿风险。因此,建立严密的粉尘控制体系,是从源头保障安全生产和符合现代环保法规的核心环节。
湿式切割与水幕除尘系统的技术应用
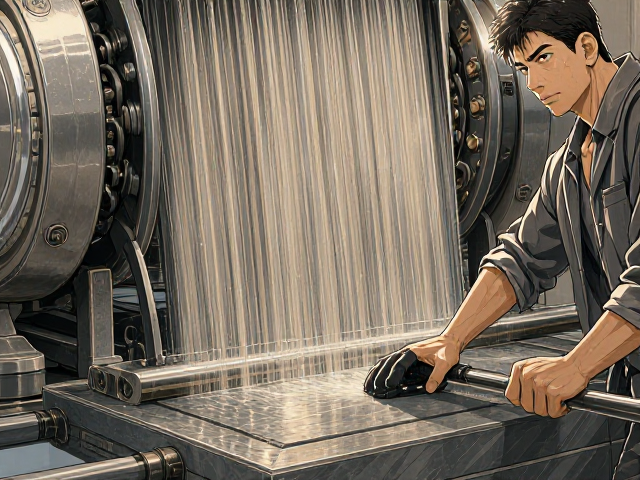
湿式切割是目前控制粉尘最有效且应用最广泛的基础手段,其核心原理是通过高压水雾包裹锯片切割区域,利用水的粘附性和重力作用,使粉尘颗粒湿润后沉降,从而阻止粉尘飞扬。在实际操作中,需确保供水系统的压力稳定且流量充足,通常水压需保持在0.4-0.6MPa以上,以形成致密的水幕屏障。水幕不仅能抑制粉尘,还能起到冷却锯片和石材的作用,减少因高温导致的锯片变形或石材崩边现象。
除了基础的湿切,现代石材加工线常配备水幕除尘室,这是一种封闭式或半封闭式的负压除尘结构。该装置在切割区周围设置透明的防护帘,内部形成微负压环境,配合顶部或侧面的抽风管道,将含尘空气迅速抽离。进入除尘室的水雾与粉尘结合后,通过沉淀池进行固液分离,澄清后的水可循环使用,而沉淀的石粉则需定期清理。这种系统能显著降低车间内的粉尘浓度,使作业环境达到国家职业卫生标准,同时减少水资源浪费,符合绿色制造的要求。
干式切割与中央集尘系统的配合策略
对于某些对水分敏感或需保持表面干燥的特殊石材加工场景,干式切割成为必要选择,但这必须依赖高效的中央集尘系统才能满足环保与安全要求。干式切割产生的粉尘浓度极高,需配备大功率工业吸尘器或布袋除尘器,通过高负压管道直接吸附切割点的粉尘。集尘管道的设计需遵循流体力学原理,确保风速足够以携带粉尘,同时设置弯头缓冲区减少管道磨损和堵塞风险。
中央集尘系统通常包括吸尘罩、风管、除尘主机和排放口。吸尘罩需紧贴切割部位,以最小的吸风量获得最佳的捕集效果。除尘主机多采用滤筒式除尘器,因其过滤精度高、占地面积小,能有效过滤细微粉尘。过滤后的空气需经过二级过滤或静电除尘处理,确保排放气体符合当地环保排放标准。此外,系统需配备自动清灰装置,定期清除滤袋或滤筒上的积尘,维持系统的持续高效运行,避免因滤网堵塞导致吸力下降。
仿古做旧工艺中的物理打磨与表面处理
仿古做旧工艺旨在通过物理手段模拟石材经长期自然风化或使用磨损后的质感,其核心在于改变石材表面的微观形貌。常见的物理处理包括凿击、喷砂、打磨和火烧。凿击使用专用凿子对石材表面进行不规则的点状敲击,形成凹凸不平的自然纹理;喷砂则利用高压气流携带金刚砂或石英砂冲击石材表面,去除表层软弱部分,露出坚硬骨料,形成粗犷的亚光效果。这些工艺需严格控制力度和密度,以确保仿古效果的自然与均匀。
打磨是仿古做旧中精细度最高的环节,通常使用不同目数的金刚石磨块或砂纸,从粗磨到细磨逐步进行。通过调整磨削轨迹和压力,去除切割留下的刀痕,同时保留或强化石材天然的纹理特征。火烧工艺则通过高温火焰快速加热石材表面,利用石材中不同矿物成分的热膨胀系数差异,使表层矿物爆裂脱落,形成粗糙的荔枝面或蘑菇面效果。这一过程需精准控制火焰温度和移动速度,防止石材因受热不均而开裂或变色。
做旧工艺与粉尘控制的协同管理
仿古做旧工艺中的喷砂、凿击和打磨步骤会产生大量不同于切割粉尘的颗粒物,这些颗粒往往更细、更具粘性,若处理不当极易二次扬尘。喷砂作业需在专用喷砂房内进行,喷砂房配备旋风分离器,通过气流旋转让粗砂与细粉分离,细粉通过布袋除尘器收集,粗砂可循环使用。凿击和打磨产生的粉尘需通过局部吸尘罩即时捕获,避免粉尘扩散至车间其他区域。
针对做旧工艺产生的混合粉尘,除尘系统需具备较强的处理能力。由于做旧粉尘中可能含有石粉、砂料及打磨产生的微细颗粒,除尘滤材需具备高容尘量和易清灰特性。此外,作业现场需设置沉淀池或过滤水槽,对湿式处理产生的废水进行沉淀,分离出的固体废弃物需作为建筑垃圾合规处置。通过将除尘设备与做旧机械联动控制,实现“开机除尘、停机停尘”,最大限度降低粉尘对环境和人体的危害,确保仿古加工过程的清洁与高效。