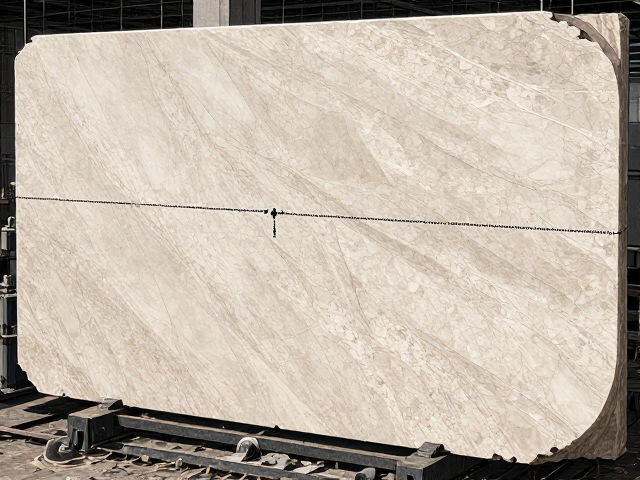
石材切割黑线的成因解析
石材在加工过程中出现的黑线,通常源于锯片磨损、冷却液污染或石材内部结构差异。当金刚石锯片的结合剂层磨损过快,金刚石颗粒脱落,导致切割效率下降,摩擦产生的高温会使石材表面产生热应力裂纹,进而形成肉眼可见的黑色线条。此外,若冷却水中混入了铁屑或杂质,这些污染物附着在石材表面,在高温高压的切割环境下渗入石材微孔,也会形成难以清除的黑线痕迹。
除了物理加工因素,石材本身的矿物成分也是关键诱因。部分花岗岩或大理石含有高含量的铁质矿物或碳质夹层,在高速切割时,这些杂质与锯片产生剧烈摩擦,发生氧化反应或物理剥离,从而在板材表面留下深色痕迹。不同产地的石材,其硬度分布不均,若切割参数未根据石材特性进行调整,局部应力集中极易诱发黑线缺陷,这在天然石材中属于常见的物理现象,需通过工艺优化加以控制。
大板规格选择的避坑逻辑
选择大板规格时,尺寸精度是首要考量指标。国家标准对石材大板的长度、宽度及厚度公差有明确规定,通常厚度公差控制在±1mm以内,长宽公差控制在±2mm以内。选购时需使用专业量具对板材对角线进行测量,若对角线长度不一致,说明板材存在变形,后续加工极易出现切割偏差。此外,板材表面的平整度直接影响加工质量,不平整的大板在固定时会产生应力集中,导致切割过程中受力不均,增加黑线产生的风险。
规格尺寸与切割路径的匹配同样重要。过大的板材在运输和加工过程中更容易因自重产生微裂纹,这些隐裂在切割震动下可能扩展为黑线。建议根据加工设备的台面尺寸和锯片直径,合理选择板材规格。对于超大规格板材,应优先选择经过六面处理的成品,以确保各面平行度和垂直度,减少加工过程中的调整误差。同时,避免选择边缘有崩角或缺口的板材,这些缺陷会在切割过程中引发应力集中,导致黑线从缺陷处延伸。
加工工艺优化与参数调整
切割参数的设定直接影响石材表面的质量。锯片转速、进给速度和水流量需根据石材硬度和锯片类型进行精确匹配。对于硬度较高的花岗岩,应适当降低进给速度,增加冷却液流量,以降低切割温度,减少热应力裂纹的产生。锯片线速度通常控制在25-35米/秒之间,过高的线速度会增加摩擦热,导致石材表面烧伤,形成黑线;过低的线速度则会降低切割效率,增加锯片磨损。
冷却系统的维护也是关键环节。冷却液需保持清洁,避免杂质堆积。建议采用过滤装置定期清理冷却水中的石材粉末和金属屑,确保冷却效果。同时,检查喷水嘴是否堵塞或偏移,确保冷却液均匀覆盖切割区域。对于易产生黑线的石材品种,可采用分段切割法,即先进行浅层预切割,释放内部应力,再进行深层切割,以减少黑线产生的可能性。此外,锯片刃口的修整也需定期进行,保持刃口锋利,减少摩擦热。
后期处理与质量检验
切割后的石材表面需经过严格的检验,以识别并评估黑线缺陷。使用强光手电或专用检验灯对板材表面进行扫描,观察黑线的深度、宽度和分布情况。对于轻微黑线,可通过打磨抛光予以消除;对于深度较大的黑线,则需评估是否影响整体美观和结构强度。检验过程中,还需检查板材是否有其他隐性缺陷,如裂纹、色斑等,确保成品质量。
对于已出现黑线的板材,可采用填充或修补工艺进行处理。使用与石材颜色相近的环氧树脂或专用修补胶,对黑线部位进行填充,再经过打磨抛光,使修补区域与周围石材融合。修补时需严格控制胶水用量,避免溢出影响整体美观。此外,对于大面积黑线或结构性缺陷,建议重新切割或报废处理,以确保最终产品的质量和安全性。