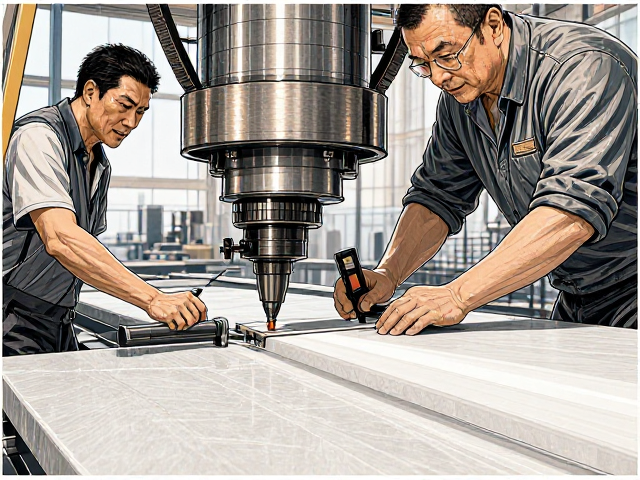
设备精度与基础校准是平整度控制的先决条件
江西鄱阳地区的石材加工多采用大型桥切机或数控水刀设备,这些机械的稳定性直接决定了切割面的初始平整度。在实际作业环境中,设备的横梁导轨需要定期进行激光干涉仪检测,确保水平误差控制在微米级别。若导轨存在轻微磨损或变形,切割过程中的微小震动会被放大,导致石材表面出现波浪纹。因此,每日开机前的空载运行测试和导轨润滑状态检查,是维持设备精度的必要工序,而非可选步骤。
锯片的选择与安装同样至关重要。不同硬度、不同厚度的石材需要匹配特定规格金刚石锯片。锯片本身的平面度误差若超过0.05毫米,切割出的石材表面必然产生肉眼可见的起伏。安装时需使用专用扳手均匀紧固法兰盘,避免因受力不均导致锯片偏摆。同时,锯片的转速必须与石材硬度严格对应,过高的转速会增加切削热,引起石材局部应力释放不均,进而影响整体平整度。
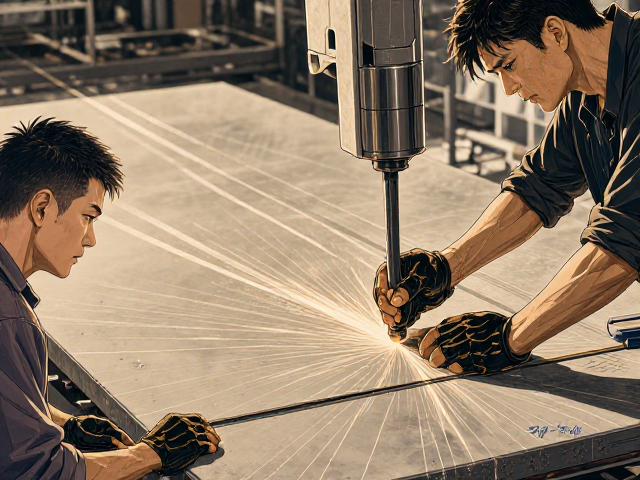
工艺参数与切割路径的科学规划
切割深度与进给速度的配合需要根据石材内部结构进行动态调整。鄱阳当地常见的石灰岩或花岗岩,其内部可能存在隐裂或硬度不均现象。在切割过程中,进给速度过快会导致锯片负荷过大,产生打滑或跳刀现象,从而破坏平整度;而速度过慢则会增加摩擦热,可能导致石材表面出现烧痕或微裂纹。操作人员需根据石材的实时反馈,灵活调整进给参数,保持切削过程的平稳流畅。
冷却水系统的管理直接影响切割面的质量。充足的冷却水不仅能降低锯片温度,还能有效带走切削产生的石粉。如果水压不足或喷嘴角度偏差,石粉会在切割面堆积,形成研磨层,导致切割面粗糙不平。建议采用双喷嘴或多喷嘴系统,确保切割区域被充分覆盖。此外,冷却水的纯度也需注意,含有过多杂质的水源容易堵塞喷嘴,影响水流分布的均匀性,进而影响平整度的一致性。
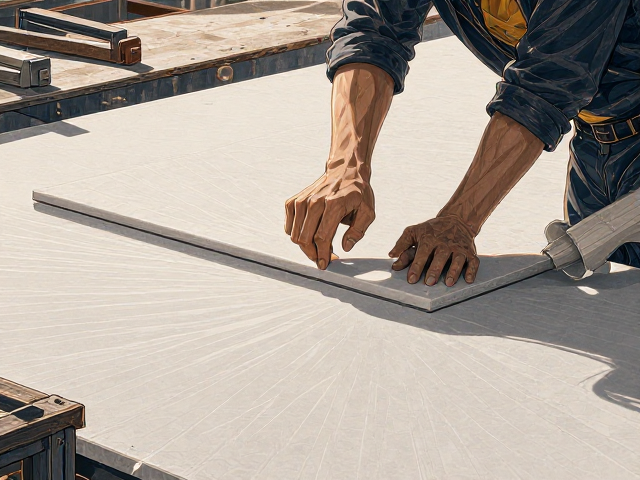
后处理加工与人工修整的关键细节
切割完成后的石材通常需要进行磨平处理,以消除切割痕迹和微小不平。这一环节常使用整平机或大型磨光机,磨块的选择需遵循由粗到细的原则。粗磨阶段使用金刚石磨块去除主要缺陷,精磨阶段则使用树脂磨块进行抛光。磨削过程中,磨块与石材表面的接触压力需保持均匀,避免局部过度磨损。对于大面积石材,建议采用网格状磨削路径,确保每个区域受力一致。
对于高精度要求的工程板材,人工修整是不可或缺的环节。经验丰富的工匠会使用水平尺和塞尺检查石材表面,对局部凸起或凹陷进行精细打磨。这一过程需要极高的耐心和技巧,避免因过度打磨导致石材厚度不均。修整后的石材需经过严格的质检流程,使用专业仪器检测平整度,确保符合国家标准GB/T 18601的相关规定。只有经过多重把关,才能确保最终交付的石材产品具备优异的平整度。