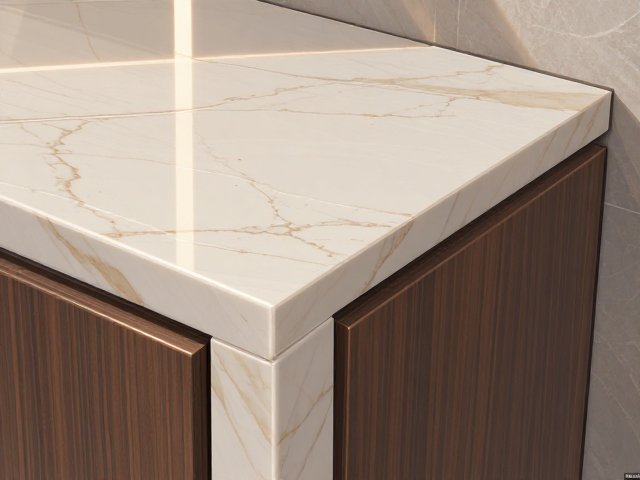
岩板边几饰面倒角磨边的核心定义与工艺边界
在家居定制与岩板加工领域,3-6mm薄板岩板的倒角磨边并非简单的边缘修整,而是一项对精度与稳定性要求极高的细部处理工序。所谓倒角,是指将岩板原本锋利的90度直角边缘,通过物理研磨技术转化为指定的斜面角度或圆弧形过渡,常见的角度涵盖3mm、5mm、8mm等规格,旨在消除尖锐棱角带来的安全隐患,同时提升视觉上的柔和度与精致感。对于3-6mm这一厚度区间的岩板而言,其物理特性介于厚板与超薄板之间,既具备了一定的结构强度,又保留了轻盈的视觉质感,因此倒角工艺的核心难点在于如何在去除材料的同时,确保板材不因受力不均产生微裂纹或崩边。
该工艺的执行标准严格遵循石材加工的行业通用规范,重点在于对磨削路径与冷却系统的精准控制。在实际操作中,倒角磨边通常需要使用专用的数控磨边机或高精度手动打磨设备,配合金刚石磨轮进行多道工序处理。从粗磨定型到细磨抛光,每一道工序的进刀深度和研磨力度都经过严密的计算。对于3-6mm的岩板,由于其厚度较薄,传统厚板的处理参数往往会导致板材变形或断裂,因此必须采用低压力、高转速且伴随充分水冷的加工工艺,以维持岩板内部晶体结构的稳定,确保最终成品的边缘平整度与光泽度达到预设标准。
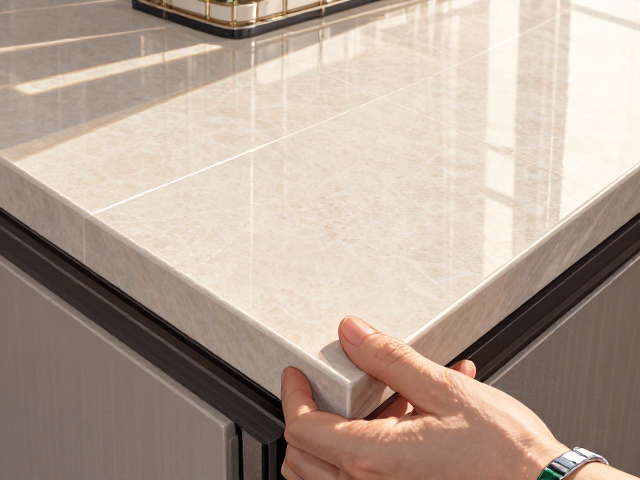
标准倒角磨边的完整执行流程解析
倒角磨边的第一步通常为粗磨开槽,这一步骤主要使用金刚石粗磨轮对岩板边缘进行初步切削,确立倒角的基本几何形状。操作时需严格校准夹具,确保岩板固定牢固且位置精准,避免因位移导致角度偏差。粗磨过程中,冷却水必须保持充足且连续,以迅速带走磨削产生的高温,防止岩板因热应力集中而出现隐性裂纹。此阶段的目标是快速去除多余材料,形成规则的斜面基底,为后续精细加工提供基础。
随后进入精磨与抛光阶段,这是决定成品质感的关键环节。粗磨完成后,需依次更换不同目数的树脂磨轮,从低目数向高目数逐步过渡,以消除粗磨留下的划痕并提升表面光洁度。对于3-6mm岩板,精磨时的进刀量需极其微小,通常控制在微米级别,以避免边缘再次受损。阶段使用抛光膏或细砂纸进行镜面处理,使倒角区域与岩板主体表面形成平滑的光影过渡。整个过程需反复检查边缘的直线度与角度一致性,确保每一处倒角都均匀、对称,无任何崩缺或粗糙感。
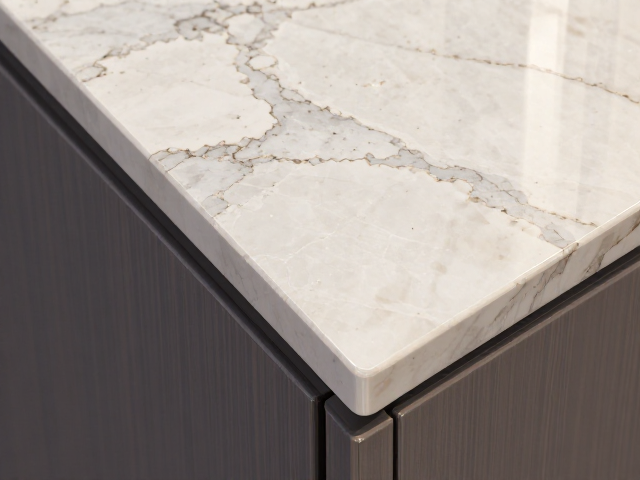
3-6mm薄板在倒角工艺中的特殊控制要点
3-6mm岩板相较于12mm以上的厚板,其刚性相对较弱,因此在倒角磨边过程中,对夹持力度的控制尤为关键。过大的夹持力可能导致板材局部应力集中,进而在磨削过程中引发断裂;而夹持力不足则会导致板材震动,造成边缘波浪纹或角度不平。因此,推荐使用柔性夹具或真空吸附台进行固定,通过均匀分布的压力支撑板材,既保证了加工过程中的稳定性,又最大限度地减少了机械应力对薄板结构的破坏。
冷却与除尘系统的优化也是该厚度岩板工艺成功的必要条件。由于磨削过程中产生的热量难以通过厚板自身快速散发,薄板更容易因局部过热而发生色变或结构损伤。因此,必须确保冷却水覆盖整个磨削区域,并采用过滤系统定期清理水中的岩板粉末,防止磨轮堵塞导致研磨效率下降或表面划伤。此外,加工环境的湿度与温度也需保持在适宜范围,以减少环境因素对岩板吸水率微小变化的影响,确保成品尺寸精度和表面质量的稳定性。