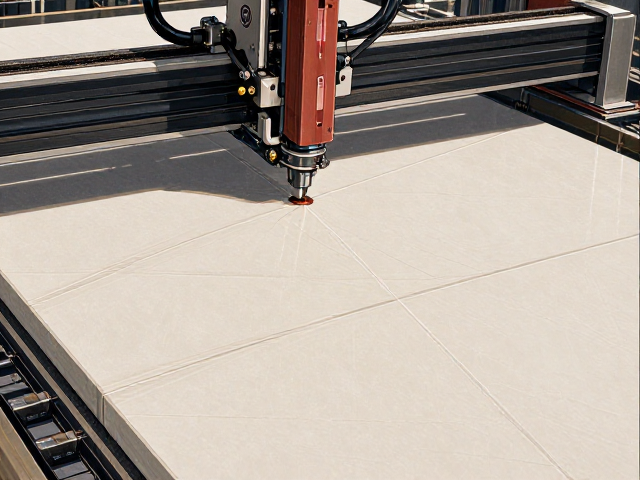
红外线切割机在石材薄板加工中的核心优势
红外线切割机利用高能量密度的红外激光束作为热源,通过聚焦镜片将光束汇聚于极小的焦点,使石材表面局部温度瞬间急剧升高。这种物理特性使得石材内部的水分迅速汽化,产生微小的爆裂效应,从而在材料内部形成严密的裂纹路径。相较于传统机械锯切,红外切割完全摒弃了硬质刀具与石材之间的摩擦磨损,从根本上解决了薄板因受力不均导致的崩边、断裂问题。石材薄板通常厚度在3mm至10mm之间,结构脆弱,传统切割方式极易因机械应力导致成品率下降,而红外激光的非接触式加工特性,恰好满足了薄板对低应力加工的需求。
在实际作业环境中,红外切割机能够处理的花岗岩、大理石及石英石等常见石材,其内部晶体结构复杂,传统切割容易因晶体硬度差异造成切口粗糙。红外激光通过精确控制光束的能量密度和扫描速度,能够实现“热解”而非“机械破碎”的效果。这种加工方式使得切割面呈现出均匀的微晶结构,无需经过复杂的后期打磨工序即可达到较高的表面光洁度。对于需要高装饰效果的薄板产品,这种由内而外的均匀切割效果,显著提升了成品的视觉质感和整体附加值,为高端石材加工提供了稳定的技术支撑。
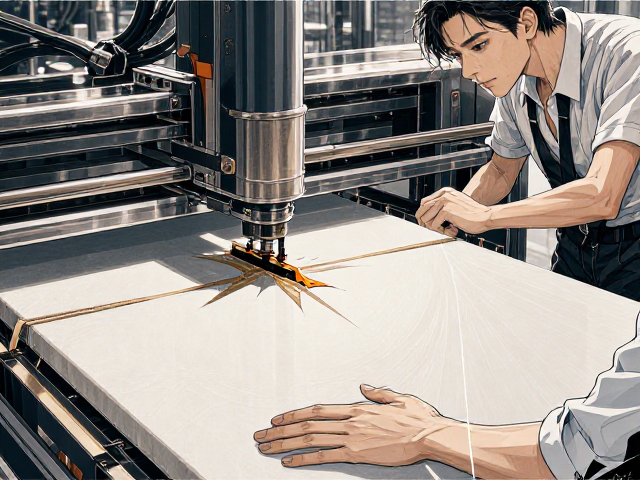
提升切割精度的技术逻辑与工艺控制
切割精度直接取决于激光光束的质量以及运动控制系统的响应速度。红外切割机通常配备高精度振镜扫描系统,光束在XY轴上的定位精度可达微米级别。在加工薄板时,光束光斑直径越小,切缝宽度越窄,热影响区也随之减小,这直接降低了因热传导导致的材料变形风险。通过优化激光脉冲频率和占空比,系统能够精确控制每一处切割路径的热输入量,避免局部过热引发的石材变色或碳化现象。这种精细的热管理策略,确保了复杂图案切割时的线条流畅度和尺寸稳定性,尤其对于异形薄板的加工,能够实现传统机械难以达到的尖锐转角和细微特征。
除了光学系统的优化,加工参数的动态调整也是保障精度的关键。石材的厚度、颜色深浅以及内部杂质含量会影响激光的吸收率,因此现代红外切割机常配备自动聚焦和功率反馈模块。当检测到石材表面不平整或材质变化时,系统能实时调整焦距和输出功率,保持切割深度的一致性。对于厚度小于5mm的超薄板材,采用多道扫描或分层切割策略,能够有效分散热应力,防止板材在切割过程中发生翘曲。通过建立不同石材品种的参数数据库,操作人员可快速匹配最佳切割方案,确保每一批薄板产品的尺寸公差控制在行业标准范围内,提升整体加工的一致性。
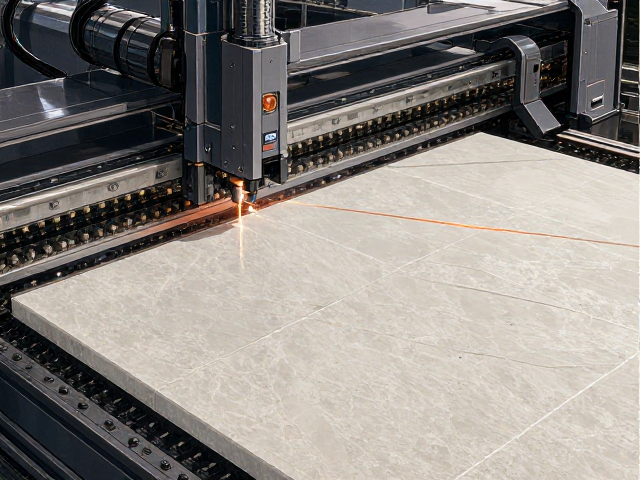
提高生产效率的自动化集成与流程优化
在规模化生产场景中,红外切割机的效率提升主要依赖于自动化上下料系统与连续加工能力的结合。传统石材切割需要频繁的人工定位、夹具固定及废料清理,耗时且易出错。集成自动化产线的红外切割机可通过机械臂自动完成薄板板材的抓取与放置,配合高精度定位传感器,将单件板材的对位时间压缩至秒级。同时,激光切割无需更换刀具,消除了传统锯片磨损后必须停机修整或更换的生产中断,实现了真正的连续作业。对于大批量标准化薄板的生产,这种无缝衔接的自动化流程显著缩短了单件加工周期,提升了设备利用率。
此外,排版优化软件与切割机的深度联动也是提升效率的重要环节。通过智能排版算法,系统能在单块原石上自动计算最优切割路径,最大化利用板材面积,减少边角料浪费。对于异形薄板订单,软件可自动合并多个独立图形,规划无碰撞的最短切割轨迹,减少空跑时间。部分高端机型支持多光束并行切割,进一步提升了单位时间内的产出量。在实际应用中,结合红外切割的低后处理需求,从切割到成品的整体流转时间大幅缩短,使得石材薄板加工能够更快响应市场需求,特别是在定制化程度高的高端装饰领域,快速交付能力成为核心竞争力。