石材瓷砖核心分类与材质特性解析
石材瓷砖主要涵盖天然石材类与人造石材类两大阵营,其中天然石材以大理石、花岗岩、板岩为主,其纹理具有天然唯一性,物理密度高且耐磨性强。大理石类如爵士白、鱼肚白,因碳酸钙成分易受酸性物质侵蚀,通常需经过结晶硬化处理以提升表面光泽度与抗污能力;花岗岩则因石英与长石含量高,硬度普遍超过莫氏6级,适用于高人流区域的地面铺设,其放射性水平需严格符合国家标准GB 6566-2010中A类装修材料的要求。
人造石材领域主要包括石英石、岩板及微晶石。石英石由90%以上的高纯度石英砂与树脂混合高温压制而成,莫氏硬度可达6-7级,具备极佳的耐渗透性与抗刮擦性能,常用于厨房台面及实验室台面。岩板则源自天然矿石原料经万吨级压机压制,再通过1200℃以上高温烧制而成,其通体密度高、吸水率低于0.05%,具备优异的防火、耐高温特性,化学性能稳定,不易与日常酸碱物质发生反应,是目前大板定制中的主流材料之一。
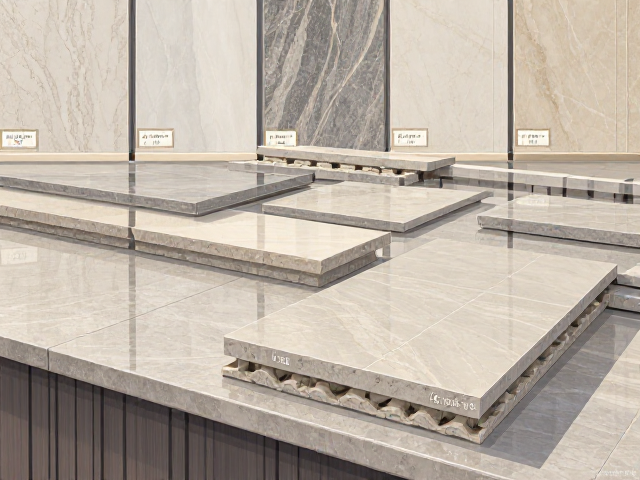
特殊厚度规格的应用场景与物理性能
常规石材瓷砖厚度多集中在9mm至12mm,主要应对墙面铺贴及常规地面需求。随着大板工艺的进步,12mm至20mm甚至更厚的规格逐渐普及,这些加厚规格主要用于室外幕墙、承重台面或需要极高结构强度的地面工程。较厚的石材在力学性能上表现出更优的抗折强度,能有效减少运输与安装过程中的崩角风险,同时对于需要进行水下切割或深层雕刻的工艺而言,厚度提供了必要的材料冗余,确保雕刻结构的稳定性。
超薄石材瓷砖则突破了传统认知,厚度可控制在3mm至6mm之间,主要应用于旧改项目中的直接覆盖翻新、家具台面包覆及室内异形装饰。此类产品通常采用高分子聚合物作为基材,通过高温烧结技术使石材粉末与基材紧密结合,虽厚度极薄,但凭借基材的韧性,其抗冲击性能优于同厚度的天然石材。在实际应用中,超薄石材需配合专用的薄贴法施工工艺,使用C2级以上瓷砖胶进行铺贴,以确保粘结层的均匀性与附着力,避免空鼓脱落。
CNC雕刻工艺原理与技术参数
CNC(计算机数控)雕刻技术通过高精度伺服电机驱动主轴,按照预设的CAD/CAM图纸路径,对石材瓷砖表面进行微米级的切削与打磨。该工艺主要分为浅雕、深雕及透雕三种形式。浅雕深度通常在0.5mm至2mm之间,用于表现纹理细节与浮雕效果,对石材表面平整度要求极高,需先进行六面抛光处理;深雕深度可达5mm以上,常用于制作立体造型、背景墙镂空或功能性凹槽,此过程需选用金刚石金刚石刀具,并配合冷却液系统防止石材因高温产生裂纹或崩边。
雕刻过程中,主轴转速与进给速度需根据石材硬度动态调整。对于硬度较高的花岗岩或石英石,主轴转速建议控制在12000-24000转/分钟,进给速度保持在2000-6000mm/min,以平衡加工效率与表面光洁度;而对于质地较软的石灰岩或部分大理石,可适当提高进给速度,降低转速,以减少粉尘堆积与刀具磨损。此外,多轴联动技术(如4轴或5轴CNC)的应用,使得石材表面能够实现曲面雕刻与立体异形加工,突破了传统平面雕刻的限制,满足了个性化定制中复杂几何形态的需求。
定制流程中的工艺控制与质量检测
石材瓷砖定制始于严密的尺寸测量与排版设计,需考虑天然石材的色差分布与纹理走向,通过数字化建模模拟铺贴效果,优化裁切方案以减少材料损耗。在生产环节,切割精度需控制在±0.5mm以内,以确保拼缝紧密。对于经过CNC雕刻的产品,需在出厂前进行严格的尺寸复核与表面瑕疵检查,重点检测雕刻边缘是否整齐、有无崩缺,以及表面是否有因加工产生的隐性裂纹。
安装阶段对石材瓷砖的后期效果至关重要。对于厚板或大板,建议使用不锈钢挂件或干挂系统进行固定,以应对长期荷载与热胀冷缩带来的应力变化。对于薄贴或雕刻复杂的区域,需选用具有良好柔韧性与粘结力的专用粘结剂,并确保基层平整度误差小于2mm。施工完成后,需清理表面残留粉尘,对于天然石材,可根据需要进行密封护理或结晶处理,以增强其防水防污性能,延长使用寿命。