石材切割加工的核心工艺与技术标准
石材切割是石材深加工的基础环节,主要依赖于金刚石锯片与水冷系统进行高精度作业。现代工厂普遍采用桥切机进行直线切割,其核心在于通过精密的导轨确保切面的垂直度与平行度,误差通常控制在0.5毫米以内。对于大板切割,水刀切割技术因其无热效应、无粉尘污染且能处理极厚板材的特性,成为高硬度石材如花岗岩切割的首选。切割过程中,冷却水不仅起到降温作用,还能有效吸附切割产生的石粉,减少锯片磨损并提升切面光洁度。
除了常规的直线切割,弧形切割和异形轮廓切割则更多依赖数控水刀或带锯技术。数控水刀通过高压水流混合磨料,能够精确复现CAD图纸中的任意曲线,特别适合处理大理石等脆性较大且纹理复杂的材料。在实际生产中,切割参数的设定需严格依据石材的硬度、厚度及内部裂隙情况。例如,切割大理石时需降低进刀速度以减少崩边,而花岗岩则需提高水压以维持切割效率。这种基于材料特性的工艺调整,直接决定了后续加工环节的良品率。
异形雕刻的艺术表现与数控实现
异形雕刻是将平面石材转化为立体艺术品的关键步骤,涵盖了浮雕、镂空、线刻等多种表现形式。传统手工雕刻依赖工匠经验,适用于小批量且造型极具个性化的需求,但在一致性和效率上存在局限。现代石材加工已全面引入CNC数控雕刻机,通过三维建模数据驱动机械臂进行多轴联动加工。这种技术能够实现微米级的精度控制,完美呈现复杂的光影层次和精细纹理,尤其适用于欧式线条、罗马柱头及大型背景墙浮雕的制作。
雕刻过程中的刀具选择与路径规划直接影响成品质量。金刚石球头刀常用于曲面打磨,而平刀则用于平面清理。在实际操作中,需根据石材的莫氏硬度调整主轴转速和进给速度。对于高硬度花岗岩,较低的转速配合高进给率可减少刀具崩裂风险;而对于低硬度大理石,较高的转速有助于获得光滑的表面质感。此外,雕刻前的石材表面处理,如打磨抛光,也是确保雕刻细节清晰可见的重要前置工序,粗糙的表面会掩盖雕刻的精细度,影响最终视觉效果。
拼花图案的排版逻辑与加工难点
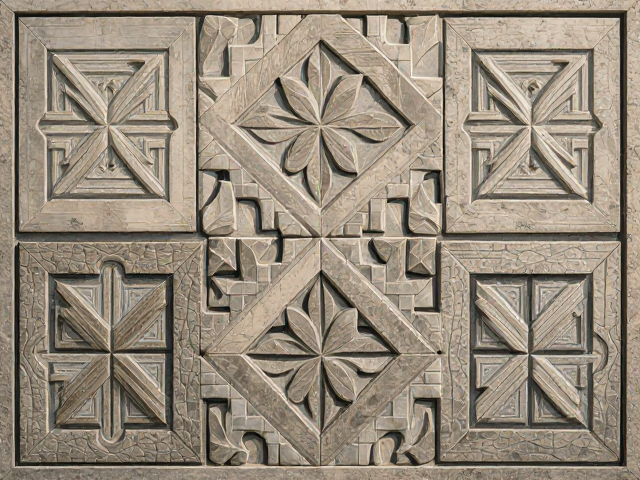
石材拼花是将不同颜色、纹理的石材切割后重新组合成特定图案的工艺,其核心在于严丝合缝的拼接效果。拼花图案的设计通常基于几何对称或自由曲线,要求每一块石材的尺寸和角度经过精确计算。在加工前,需通过电脑排版软件模拟拼花效果,确定每块石材的切割路径,以最大化利用原材料并减少废料。对于圆形、椭圆形或多边形拼花,切割精度需控制在0.2毫米以内,否则拼接处会出现明显缝隙,破坏图案的整体美感。
拼花加工中的主要难点在于异型材的适配与固定。由于拼花中各板块形状各异,传统的夹具难以同时固定多块石材,因此常采用真空吸附台或定制化模具进行加工。此外,石材天然存在的色差和纹理差异,要求在切割前进行严格的选板和预排版。工匠需根据石材的自然纹路调整每一块石材的角度,使拼花图案在视觉上形成流畅的过渡。对于大型拼花地面或墙面,还需考虑板块间的伸缩缝设置,以应对环境温度变化导致的石材热胀冷缩,防止后期出现开裂或脱落。
定制服务的流程管理与质量控制
石材异形雕刻与拼花定制通常遵循“设计确认-打样生产-成品验收”的标准流程。客户需提供详细的尺寸图纸及效果图,设计师据此生成加工单,明确每一块石材的编号、尺寸、加工工艺及表面处理方式。打样环节至关重要,它能验证设计方案的可实施性及最终视觉效果。在打样过程中,需重点关注拼花接缝的处理、雕刻深度的一致性以及整体色彩的协调性。只有当样品符合预期标准后,才可进行批量生产。
质量控制贯穿于整个生产周期,包括原材料检验、过程监控和成品检测。原材料阶段需剔除内部有隐裂、杂质或严重色差的石板。过程监控中,每道工序完成后需由质检人员核对尺寸和形状,确保符合公差要求。成品检测则侧重于外观检查,如表面无划痕、崩角、色差过大等问题,以及拼花拼接的紧密程度。对于出口或高端项目,还需进行尺寸复核及包装防护检查,防止运输过程中造成损坏。严格的质量管理体系是确保石材定制产品达到高标准交付的基础。