精准划线与装夹稳固是切割成型的基础
石英石硬度极高且脆性大,加工前的准备工作直接决定了成品率。划线环节需使用高精度激光标线仪或经过校准的金刚石划线笔,确保线条平直无偏差,误差控制在0.5毫米以内。装夹时必须使用专用的真空吸盘或柔性夹具,避免局部受力过大导致板材隐裂。对于带有复杂纹理或深色底色的石英石,装夹前需清理表面灰尘,确保吸附力均匀分布,防止因震动或位移造成崩边。
切割路径的设计需结合板材厚度与刀具特性。常规厚度为20mm的石英石台面,在加工异形或开孔时,建议预留0.5-1mm的修磨余量,以应对后续打磨工序中的尺寸损耗。对于大板切割,应采用分段切割法,每段切割长度不超过1.5米,以减少长距离切割过程中的刀具偏摆和板材震动。装夹时,板材下方需垫平实且平整的支撑台,确保受力均匀,避免因地基不平导致的应力集中。
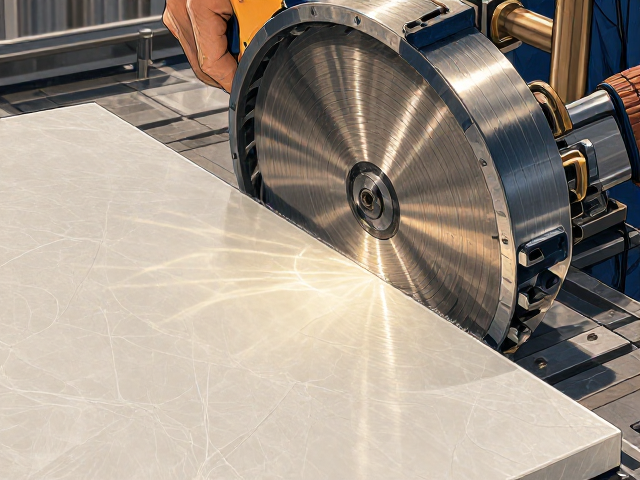
锯片选择与冷却系统决定切割质量
金刚石锯片的选型需严格匹配石英石中石英颗粒的硬度与含量。高硬度石英石应选用高纯度金刚石微粉、胎体硬度适中的专用锯片,以确保切削效率与刃口保持性。锯片直径与主轴转速需符合设备参数要求,通常1.2米直径锯片在切割20mm厚板材时,主轴转速建议在2000-2800转/分钟,进给速度控制在8-12米/分钟,过快的进给会导致崩边,过慢则加剧磨损。
冷却水的使用是控制切割温度与粉尘的关键。必须使用持续、充足且清洁的冷却水,水压保持在0.1-0.2MPa,水量需完全覆盖锯片与板材接触区域。冷却水不仅能降低切削温度,防止石英石因热应力开裂,还能有效抑制二氧化硅粉尘飞扬,保障操作人员健康。若使用干切工艺,需配备高效的除尘系统,并选用特殊配方的干切锯片,但需注意干切对刀具磨损极大,且粉尘控制难度高,目前主流加工仍推荐湿切。
切割过程中的进给控制与异常处理
切割过程中,进给速度的稳定性至关重要。操作人员需保持匀速平稳推进,避免忽快忽慢导致锯片跳动或板材边缘崩缺。遇到板材内部存在隐性裂纹或杂质集中区域时,应立即降低进给速度,待锯片通过异常区域后再恢复正常速度。若发现切割声音异常沉闷或锯片阻力明显增大,应检查冷却水供应及锯片刃口状态,必要时停机更换锯片,严禁强行切割。
崩边是石英石加工中常见的质量问题,主要源于锯片钝化、装夹不稳或进给过快。轻微崩边可通过后续打磨修复,严重崩边则需报废处理。若发现切口不平整或有波浪纹,需检查主轴轴承间隙及锯片法兰盘清洁度,确保无异物干扰。切割完成后,不可立即移动板材,需待锯片完全停止且板材冷却后再进行卸料,防止热胀冷缩引起的微裂纹扩展。
异形加工与精细打磨的实操要点
异形切割如圆孔、水槽孔加工,需先钻引导孔,再使用专用异形切割锯片或曲线锯进行切割。操作时,锯片应垂直于板材表面,沿划线缓慢切入,避免一次性切入过深导致板材撕裂。对于弧形边缘,建议分多次小角度调整切割路径,逐步成型,以减少应力集中。切割过程中,需随时调整板材角度,确保切割面与板材表面垂直,避免出现斜角或台阶。
打磨是提升石英石表面质感与修复微小缺陷的关键工序。粗磨选用金刚石磨块去除切割痕迹,细磨使用树脂磨块提升光泽度。打磨时需保持磨块与板材表面完全贴合,匀速移动,避免局部过度打磨导致凹陷。对于接缝处,需使用专用接缝纸或胶带保护相邻区域,防止打磨粉尘污染。打磨完成后,使用清水清洗表面,检查光泽度与平整度,确保符合安装标准。