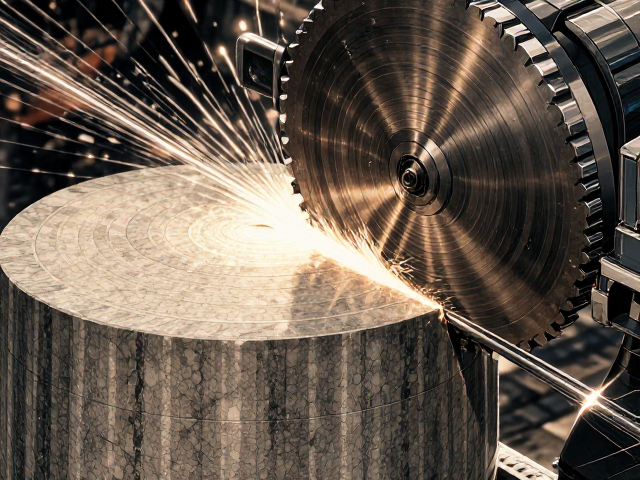
金刚石锯片与线锯的选择逻辑
圆柱石材加工的核心在于切削工具的几何形态与材质匹配,金刚石锯片通常用于粗加工阶段的定型,而金刚石绳锯则是完成高精度圆柱切割的关键工具。金刚石锯片的基体强度与金刚石浓度直接决定了切割效率,高浓度金刚石能应对花岗岩等高硬度石材,而低浓度则适用于大理石等软质石材,这种材质对应关系直接影响刀具寿命和切面平整度。
金刚石绳锯由高强度钢丝绳与金刚石串珠组成,其线速度通常控制在20-28米/秒之间,这一速度区间能平衡切割力与散热需求。在实际作业中,绳锯的线速度过低会导致切割效率低下且容易产生“跑偏”现象,而过高则会引起绳锯抖动,造成圆柱表面出现波浪纹。因此,根据石材硬度动态调整线速度,是确保圆柱成型精度的首要技术环节。
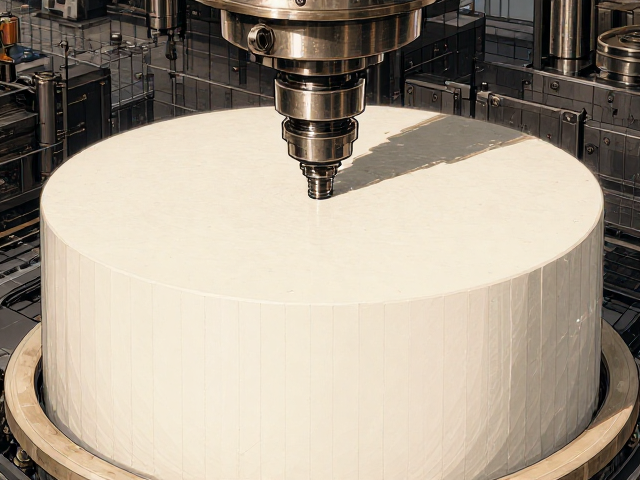
多轴联动数控系统的精度控制
现代石材切割设备普遍采用多轴联动数控系统,通过X、Y、Z轴以及旋转轴的协同运动,实现复杂曲面的连续切削。数控系统的核心优势在于其能够精确计算刀具路径,消除人工操作中的误差累积。在圆柱成型过程中,旋转轴的角度控制精度需达到0.01度级别,以确保圆柱体的圆度误差控制在毫米范围内。
伺服电机与精密滚珠丝杠的配合,决定了设备在动态负载下的稳定性。当切割头进行径向进给时,伺服电机的响应速度直接影响切面的光滑度。若系统存在滞后或间隙,圆柱表面会出现明显的接刀痕。因此,定期校准机械间隙与优化控制算法中的插补参数,是维持高精度圆柱成型的技术基石。
冷却润滑与排屑系统的协同作用
切割过程中的热量积聚是导致石材开裂和刀具磨损的主要原因,因此冷却润滑系统必须保持持续且均匀的水流覆盖。切削液不仅起到降温作用,还能润滑刀头与石材接触面,减少摩擦系数。在圆柱切割中,水流需覆盖整个切割区域,特别是绳锯与石材接触的切点,以防止局部过热引发石材崩边。
排屑效率直接影响切割质量,细小的石粉若堆积在切割区,会像研磨剂一样加剧刀具磨损,并可能导致切割轨迹偏移。高效的排屑系统需配合合理的水压与流量,将石渣迅速带离切割区域。对于深切割作业,还需考虑石渣在石材内部的沉积情况,避免因排屑不畅导致切割力波动,进而影响圆柱的垂直度与圆度。
装夹固定与应力释放机制
圆柱石材在加工过程中承受巨大的切削反作用力,因此装夹系统必须具备极高的刚性与稳定性。真空吸盘与机械夹具的组合使用,能有效固定不规则或易碎石材。在圆柱成型时,需特别注意石材内部的残余应力,过快的切割速度可能引发应力释放,导致石材沿纹理方向开裂。
加工前进行的应力释放处理,如预切割或低温处理,可降低成品率中的破裂风险。装夹点的选择需避开主要受力区域,避免夹具变形影响加工精度。对于大型圆柱体,还需考虑重力对夹具的影响,采用多点支撑或自适应平衡装置,确保石材在旋转切割过程中保持绝对静止,从而获得真正的几何正圆。