石材切割加工选料开方技巧
石材荒料的内部结构复杂性决定了开方前的评估必须基于严密的物理检测。经验丰富的加工人员会利用专业的探伤仪对荒料进行内部裂纹、砂眼及杂质层的扫描,这一步骤能有效规避因隐性瑕疵导致的崩边或断裂风险。在视觉检查环节,需重点观察石材表面的色差分布与纹理走向,确保大块板材在切割后能保持视觉上的连贯性,特别是对于大理石等天然纹理明显的材料,纹理的顺直度直接影响成品的美观价值。
开方阶段的锯切策略需严格遵循“先大后小、先整后碎”的原则,以最大化利用率并降低损耗。锯片的选择需与石材硬度精准匹配,花岗岩通常选用高浓度金刚石锯片以应对高硬度,而石灰岩则需选用韧性更好的锯片以防崩角。锯切过程中,冷却水的流量与压力需保持稳定,这不仅能降低锯片温度,防止石材因热应力产生微裂纹,还能及时带走切削产生的石粉,减少锯路堵塞,确保开方尺寸的精准度,通常要求开方后的板材厚度误差控制在±1毫米以内。
圆柱加工全流程解析
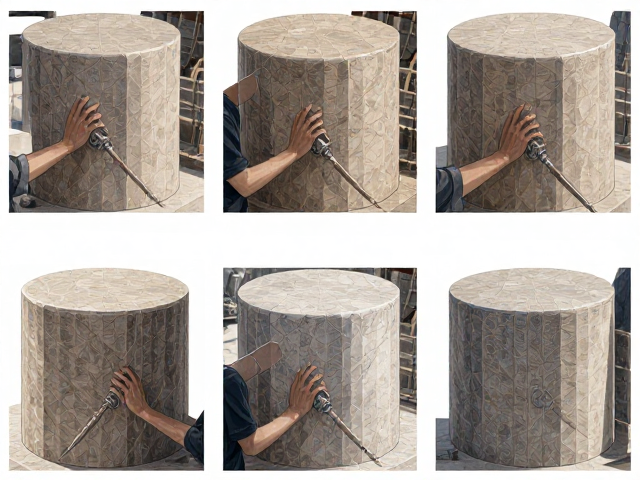
圆柱加工的起始步骤依赖于高精度的数控加工中心或专用圆弧锯,其核心在于确定圆柱的直径与高度基准。在固定荒料时,需使用多向夹具确保石材重心稳定,避免在高速旋转切割时产生震动导致尺寸偏差。第一步切割通常制作出台面或底面的基准平面,随后通过机床的旋转轴带动锯片或磨轮,对石材侧面进行连续圆弧切削。此阶段需实时监控切削深度与进给速度,防止因切削阻力过大造成石材内部应力集中而引发结构性损伤。
成型后的圆柱体需经过严密的磨削与抛光程序,以消除锯切痕迹并赋予其预定光泽度。粗磨阶段使用金刚石磨块去除表面不平整,逐步过渡到细磨,此过程需严格控制磨块粒度,从400目逐级提升至1000目以上,确保石材表面无深划痕。抛光阶段则依赖氧化铈或金刚石抛光粉,通过抛光垫与石材表面的摩擦产生镜面效果。对于异形柱或特殊造型,还需进行人工修边与倒角处理,确保线条流畅圆润,最终通过清洁与防护处理,提升石材的耐候性与抗污能力,完成从毛坯到成品构件的全部转化。