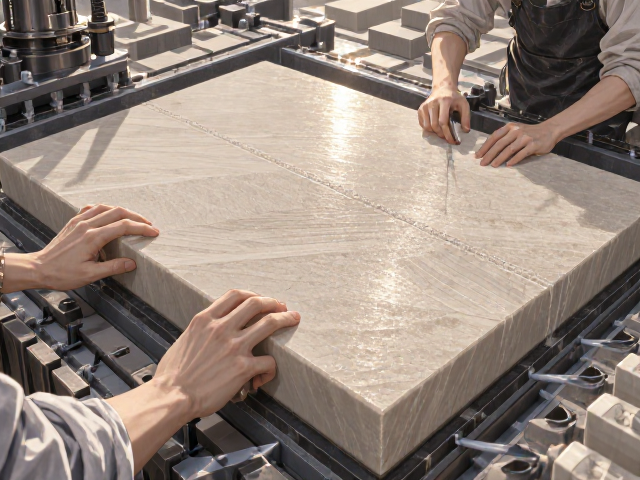
细哑面岩板模具压制的核心工艺逻辑
细哑面岩板的表面质感并非通过后期喷砂或酸洗形成,而是直接依赖于模具表面的微观结构处理。在高压成型过程中,模具内壁经过精密蚀刻或激光雕刻,形成微米级的凹凸纹理。当陶瓷粉末在数百吨压力下填入模具并经过高温烧结后,岩板表面便自然复刻了模具的纹理特征。这种工艺路径决定了细哑面的均匀度与模具的精度直接相关,任何模具表面的瑕疵都会直接放大为成品表面的缺陷。
压制过程中的压力分布与脱模速度会显著影响纹理的清晰度。为了获得细腻的哑光效果,成型工艺通常采用等静压或高精度模压技术,确保粉末在模具各个角落的密度一致。高温烧制阶段,釉料与坯体的结合状态决定了最终表面的触感。若烧制温度控制不当,可能导致表面光泽度波动,使细哑面呈现出不均匀的雾面感,因此模具的热稳定性与陶瓷配方的匹配度是工艺控制的关键环节。
R9级防滑性能的物理机制与实测标准
R9级防滑性能依据欧洲标准EN 16164或相关 DIN 51097测试规范界定,主要反映材料在静态条件下的摩擦系数。对于细哑面岩板而言,其表面的微观粗糙结构增加了接触面积,从而提升了摩擦力。实测中,通常使用摆式摩擦系数测定仪或斜坡滑块测试法,在干燥及湿润状态下评估其防滑表现。细哑面因缺乏光滑釉层的润滑作用,在遇水环境中能保持相对稳定的摩擦系数,不易发生滑动。
实测数据显示,符合R9级标准的细哑面岩板,其湿态摩擦系数通常维持在0.40至0.50之间。这一数值区间使其适用于对防滑有基本要求的家庭卫生间、厨房操作区或商业公共区域。测试过程中,需严格控制测试面的清洁程度与测试仪器的校准状态,以确保数据的可重复性。不同厚度的岩板在受力变形下的防滑表现略有差异,较厚的板材在长期负载下更能保持纹理结构的完整性,从而维持长期的防滑效能。
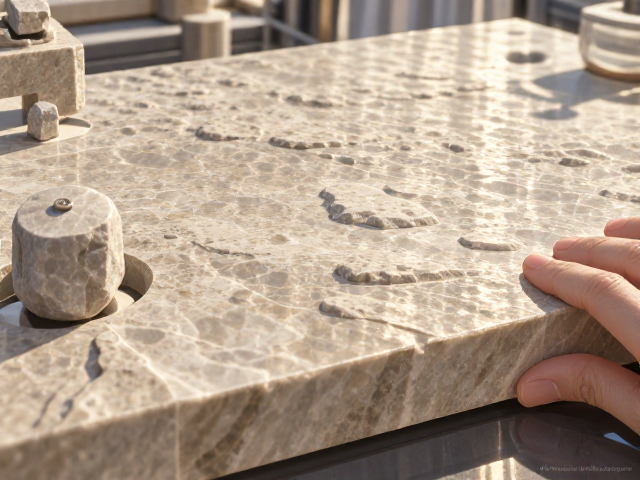
选购过程中的表面质感与物理参数核对
选购细哑面岩板时,表面纹理的连贯性是首要观察点。优质产品在不同批次间应保持色泽与纹理的一致性,避免出现明显的色差或纹理断裂。在自然光与人工光源下分别观察,细哑面应呈现柔和漫反射,无刺眼光斑或浑浊感。同时,需检查板材边缘的平整度与切角精度,确保铺贴后的缝隙均匀,这直接影响整体空间的视觉效果与施工效率。
物理参数方面,吸水率是衡量岩板致密程度的重要指标。高品质细哑面岩板的吸水率通常低于0.5%,这一特性使其具备优异的抗污与防冻性能。选购时需确认产品检测报告中的抗折强度数据,一般要求达到规定标准以上,以确保安装后的结构安全性。此外,表面耐磨度与耐化学腐蚀性也是关键考量因素,特别是在厨房等高频使用区域,良好的耐污性能能减少日常清洁的难度,延长使用寿命。