12mm厚岩板水刀切割工艺的核心优势与材料特性
1200x2400mm规格的12mm厚岩板因其卓越的物理性能,正逐渐取代传统石材成为高端室内装饰的主流材料。这种厚度与尺寸的组合,既保证了结构的稳定性,又提供了极大的设计延展性。岩板由天然无机矿物经万吨级压机压制,再经1200℃以上高温烧制而成,其莫氏硬度通常达到6-7级,具备极高的抗压强度和耐污性能。然而,高硬度也意味着脆性较大,传统的金刚石切片在切割此类大板时,极易因局部应力集中导致崩边、断裂或产生细微内伤,影响最终的美观度和使用寿命。
水刀切割技术利用高压水流混合磨料进行冷态切割,完美规避了热效应带来的材料损伤。对于12mm岩板而言,水刀切割产生的切面平整光滑,无热应力残留,不会出现传统切割常见的“黑边”或微裂纹。这种工艺特别适合处理带有复杂图案、异形曲线或需要极高精度拼接的项目。在实际应用中,水刀切割能够精准控制切口宽度,误差范围可控制在毫米级别,确保了多块岩板拼接时的无缝衔接,提升了整体空间的视觉延伸感。
施工前的精准测量与排版规划
任何高级材料的施工成败,往往取决于前期的规划与测量。在进行1200x2400mm岩板的水刀切割前,必须对施工现场进行严密的实地复尺。墙面或地面的平整度直接决定了岩板的铺贴效果,若基层存在较大误差,需先通过找平处理消除隐患。同时,需结合设计图纸,对岩板的纹理走向、对纹效果进行周密的排版规划。由于天然纹理或仿石纹理具有随机性,施工前需对整批岩板进行预铺,确认纹理衔接的自然流畅,避免出现明显的色差或纹理断裂,这是保证成品视觉效果的关键步骤。
在确定切割方案时,需特别注意岩板的受力点分布。1200x2400mm的大板在搬运和固定过程中容易因自重产生形变,因此在设计切割路径时,应尽量减少长距离的悬空切割,优先采用分段切割或支撑式切割方式。对于涉及水电开孔、插座预留等细节位置,需提前标注精确坐标,并确保水刀切割路径避开岩板的结构性薄弱区。此外,还需考虑现场水电接口的位置,确保高压水刀设备能稳定运行,避免因电源或水压不稳导致切割中断或精度下降。
水刀切割设备调试与参数设定
水刀切割机的核心在于高压泵与数控系统的协同工作。针对12mm厚岩板,通常采用500-600MPA的超高压水泵,配合石榴石或碳化硅等天然磨料进行切割。磨料的粒度选择至关重要,一般推荐使用60-80目的高纯度石榴石砂,这种粒径既能保证切割效率,又能获得细腻的切面。水流速度需保持在每分钟数升的稳定状态,确保磨料与水流的混合均匀,避免因磨料不足导致切割无力或因磨料过多造成切口粗糙。
数控系统的参数设定需根据岩板的密度和硬度进行微调。切割速度通常控制在200-400mm/min之间,过快的速度可能导致切不透或边缘毛糙,过慢则影响效率并可能因长时间浸泡导致水痕。在切割起始点和结束点,需设置引刀点和收刀点,避免在材料边缘直接起刀造成崩边。此外,还需定期校准切割头的高度,保持喷嘴与岩板表面的垂直距离恒定,通常建议距离控制在2-5mm,以确保切割轨迹的精准性和切面的垂直度。
切割过程中的操作规范与质量控制
实际操作中,操作员需严格监控切割过程,确保设备运行平稳。水刀切割时,高压水流会带走部分热量,但长时间连续作业仍需注意冷却系统的效率,防止设备过热影响精度。切割过程中,需密切观察切面情况,若发现切纹不均或有停顿痕迹,应立即暂停检查磨料供应和水压稳定性。对于复杂图形切割,建议采用“先内后外、先小后大”的原则,先切割内部孔洞和细节,进行外轮廓切割,以减少材料在切割过程中的应力释放导致的变形。
切割完成后,需对岩板进行细致的质量检查。重点检查切面的平整度、垂直度以及边缘的完整性。使用高精度水平尺和直角尺检测切面,确保无明显的波浪纹或倾斜。对于边缘部分,需仔细排查是否有细微崩角或缺口,若有轻微瑕疵,可使用专用修补胶进行精细修复,并打磨至光滑。同时,检查切割后的岩板尺寸是否符合设计公差要求,特别是对于需要多块拼接的区域,需进行试拼,确认缝隙均匀、平整,无明显高低差。
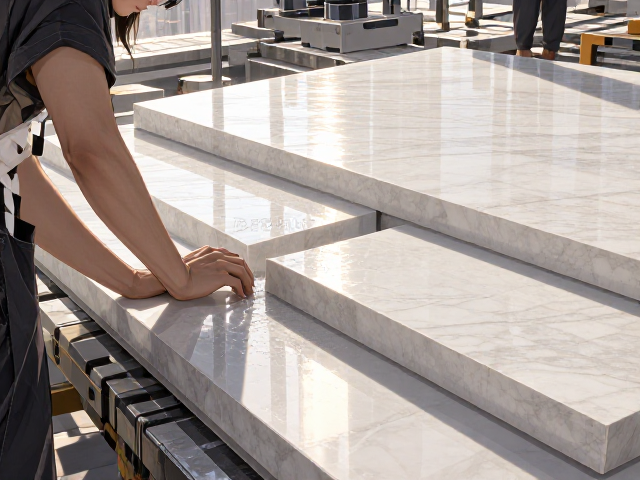
切割后处理与安装注意事项
水刀切割后的岩板表面可能残留少量水分和磨料颗粒,需进行彻底的清洁与干燥处理。使用干净的软布或专用清洁剂擦拭切面,去除残留杂质,确保表面洁净无油污。对于需要后续打磨或抛光的面,需检查切面是否满足工艺要求,必要时进行简单的倒角处理,以增强安全性并提升美观度。清洁过程中应避免使用强酸强碱清洁剂,以免腐蚀岩板表面釉层,影响其原有的光泽度和防护性能。
安装过程中,应选用专用的岩板粘结剂或结构胶,确保粘结力足够且具有一定的柔韧性,以应对温度变化引起的微小形变。铺贴时,需使用专业的找平器或真空吸盘辅助定位,避免直接敲击岩板表面导致破损。对于墙面干挂或地面薄贴,需严格遵循相应的施工工艺标准,确保每一块岩板的位置精准、牢固。施工完成后,需对整体项目进行验收,检查缝隙填充是否饱满、表面是否洁净,确保最终交付效果符合高标准的设计要求。