桥切机石材切割的核心优势与精度控制
桥式石材切割机作为现代石材加工的基础设备,其核心在于通过高刚性机架与精密传动系统实现直线切割的稳定性。在实际作业中,金刚石锯片的选择直接决定了切割面的平整度与边缘完整性。通常,切割大理石等软质石材时,多采用软基金刚石锯片以利用磨损产生的微刃进行切削,而花岗岩等硬质石材则需选用硬基锯片配合高强度冷却水系统,防止锯片过热变形。这种材料与工具的匹配逻辑,是确保石材加工精度的第一道防线。
精度控制不仅依赖硬件,更在于对切割参数的精细化设定。主轴转速、进给速度以及锯片切入深度需要根据石材的硬度、厚度进行动态调整。过快的进给速度会导致锯片偏摆,产生波浪纹;过慢则降低效率并增加能耗。专业的加工车间通常配备激光定位系统,辅助操作员校准锯片轨迹,确保切割线与预设图纸误差控制在毫米级别。这种对机械特性的深入理解与参数优化,是提升成品率的关键所在。
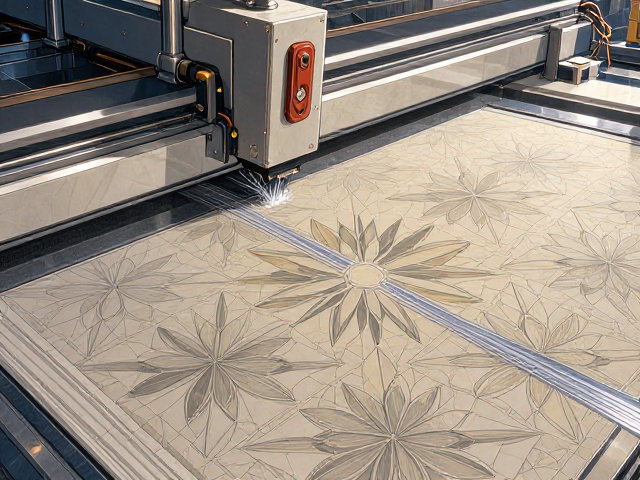
水刀拼花工艺的技术原理与材料适应性
水刀切割技术利用高压水流混合磨料对石材进行冷态切割,其最大优势在于无热影响区,不会改变石材内部结构或导致变色。对于需要复杂曲线、异形拼接的花岗岩或大理石拼花而言,水刀能完美复刻设计图纸中的每一个弧度。高压泵组通常输出200-400MPa的压力,通过0.1-0.3毫米的细喷嘴射出,混合石榴石等天然磨料,像刀锋一样切开石材。这种工艺特别适合处理多色石材拼接,因为不存在因高温导致的色差变化。
材料适应性是水刀拼花工艺的另一大亮点。无论是硬度极高的黑金沙花岗岩,还是易碎的玉石,水刀均能保持稳定的切割效果。在拼花制作中,石材通常被切割成标准尺寸板材后,由水刀进行二次精雕。由于水刀切割面呈垂直状,多块石材拼接时缝隙极小,打磨后几乎无缝衔接。这种工艺特性使得复杂图案如罗马柱头、花纹边框的制作成为可能,极大地丰富了石材装饰的应用场景。
桥切与水刀在加工流程中的协同作业
在实际生产环境中,桥切机与水刀并非孤立存在,而是形成了严密的工序链条。桥切机负责将整块荒料切割成规定的板材规格,这一过程追求的是速度与整体平整度。随后,板材进入水刀加工区进行图案雕刻与异形处理。这种“先粗切后精雕”的协同模式,既发挥了桥切机在处理大规格板材的效率优势,又利用了水刀在复杂图形处理上的精度优势。通过合理的工序衔接,大幅缩短了整体生产周期。
协同作业的核心在于数据的精准转换与定位。桥切机切割出的板材尺寸必须严格符合水刀加工台面的定位要求。现代加工厂常采用CAD/CAM软件将设计图纸直接转化为机器指令,桥切机与水刀共享同一套坐标数据。这种数字化流程减少了人工测量与定位的误差,确保了每一块拼花部件在最终组装时能够严丝合缝。数据流的无缝对接,是提升整体加工效率与成品一致性的技术基石。
提升精度与效率的关键工艺细节
为了进一步突破精度瓶颈,加工过程中需重点关注切割液的管理与过滤系统。桥切机使用的水作为冷却与润滑介质,若水中含有大量石粉杂质,会加速锯片磨损并影响切割面质量。因此,配备高效的沉淀池与循环过滤设备至关重要。定期清理沉淀物,保持水质清洁,能显著延长锯片寿命,减少因锯片振动导致的切割偏差。同时,水刀系统的磨料供应系统也需保持稳定,磨料粒径的一致性直接影响切割面的粗糙度。
设备维护与校准是维持长期高精度的保障。主轴轴承的磨损、导轨的间隙变化都会随使用时间增加而影响精度。建立定期的设备保养计划,检查并调整各传动部件的紧固状态,是必要的生产管理措施。此外,操作人员的专业技能同样不可或缺。经验丰富的工人能通过听声音、看切屑判断切割状态,及时微调参数。人与设备的最佳配合,能够在保证加工精度的同时,最大化发挥设备的生产效率,实现优质与高效的双重目标。