石材切割粗磨的底层逻辑与设备选择
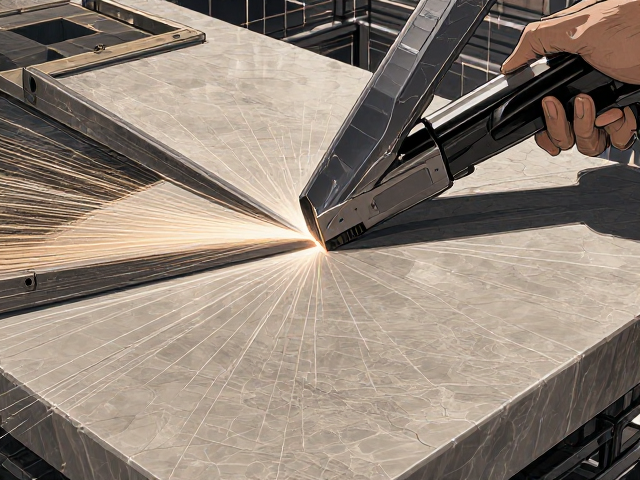
石材加工的第一步在于精准切割,这一环节直接决定了后续打磨的余量与最终成品的尺寸精度。现代石材切割主要依赖金刚石锯片配合高精度桥切机或红外线切割机进行。在切割过程中,冷却水的使用至关重要,它不仅能降低锯片温度,防止石材因高温产生隐性裂纹,还能有效抑制粉尘飞扬。对于花岗岩、大理石等不同硬度材质的石材,锯片的转速和进给速度需根据石材密度进行微调,过快的进给会导致锯片跳动,造成边缘崩角;过慢则会降低效率并增加锯片损耗。
粗磨工序紧随切割之后,其核心目的是消除切割留下的深划痕、崩边以及不平整的表面。这一阶段通常使用金刚石磨块,从低目数如50#或100#开始逐步过渡。操作时需保持打磨机平稳移动,避免在同一位置停留过久导致局部凹陷。粗磨的效果直接影响后续工序的耗时,若粗磨不到位,后续细磨将需要耗费数倍的时间来修补瑕疵。行业通用的标准是,经过粗磨后的石材表面应无明显切割痕,整体平整度控制在规定误差范围内,为精细化处理奠定基础。
从粗磨到拉丝的过渡与材质特性适配
粗磨完成后,石材表面处于半粗糙状态,光泽度极低,但微观结构已趋于稳定。此时需根据最终设计需求判断是否进入拉丝工艺。拉丝纹理的形成依赖于石材内部的矿物颗粒排列及硬度差异。例如,芝麻黑花岗岩因其颗粒均匀、硬度适中,极易形成清晰细腻的拉丝效果;而某些结构疏松的大理石则可能在拉丝过程中出现掉砂或纹理模糊的现象。因此,在粗磨后需对石材进行严格的筛选与评估,确保材质特性符合拉丝工艺的要求。
在进入拉丝前,通常需要进行一次中粗磨(如300#-500#),以进一步细化粗磨留下的痕迹。这一步骤不可忽视,它决定了拉丝纹理的清晰度与均匀度。若跳过此步,粗磨留下的深坑会在拉丝过程中被放大,导致表面出现斑驳不均的视觉效果。操作人员需仔细检查石材表面,确保无残留的深色划痕或油污,这些瑕疵在拉丝后极易显现,严重影响整体质感。
哑光拉丝工艺的核心操作技巧
哑光拉丝并非简单的表面打磨,而是通过物理摩擦改变石材表面微观形态,形成漫反射效果。常用的拉丝工具为金刚石拉丝轮或百洁布配合专用研磨膏。操作时,打磨机需保持与石材表面垂直,并以稳定的速度沿同一方向移动。对于花岗岩,通常采用直线拉丝;对于大理石,可根据纹理走向进行斜向或交叉拉丝,以增强视觉层次感。拉丝的力度需均匀,过大的压力会导致石材表面过深,形成类似刀刻的粗糙感,破坏哑光质感。
拉丝的深度与目数选择密切相关。一般而言,800#至1500#的金刚石磨块配合拉丝工艺,可形成细腻柔和的哑光效果,触感顺滑且不涩手。若追求更强烈的肌理感,可使用更低目数的磨块,但需注意后续清洁难度会增加。在实际操作中,拉丝过程中产生的石粉需及时清理,避免石粉堆积在凹槽中影响后续效果。此外,环境湿度也会影响拉丝效果,过于潮湿可能导致石材表面发白,影响最终色泽表现。
后处理与表面质感的最终定型
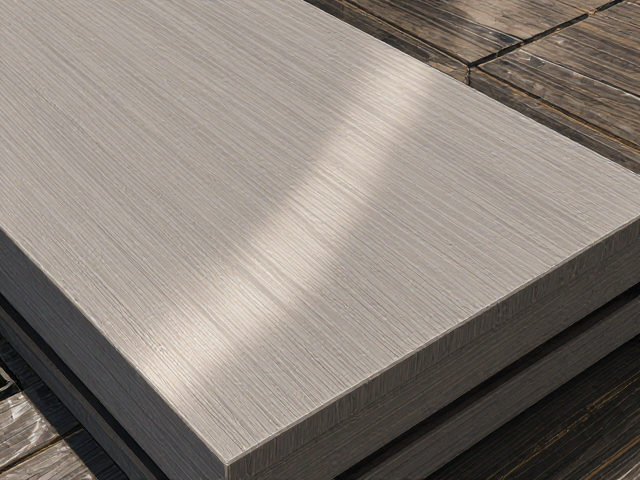
拉丝完成后,石材表面残留大量细微石粉与杂质,必须进行严密的清洗与干燥。推荐使用高压水枪配合中性清洁剂进行冲洗,确保凹槽内的污垢彻底清除。清洗后需自然晾干或使用专用烘干设备,确保石材内部水分完全排出。若表面残留水分,后续即使进行防护处理,也极易出现水印或变色现象,直接影响哑光质感的纯净度。
定型阶段通常涉及表面防护剂的施用。对于哑光拉丝石材,建议选择渗透型防护剂而非成膜型防护剂,以免在表面形成反光膜,破坏哑光效果。防护剂需均匀喷涂,静置渗透规定时间后擦去多余液体。这一步骤不仅能提升石材的耐候性,防止油污渗透,还能在一定程度上增强石材的色泽饱和度,使哑光质感更加温润深邃。经过严格的后处理,石材表面呈现出均匀、细腻且持久的哑光拉丝效果,满足高端装饰工程对质感与耐用性的双重需求。