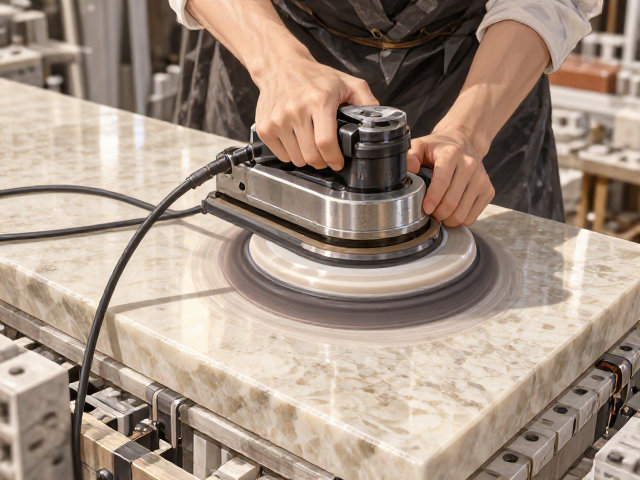
抛光前的设备调试与石材预处理
在启动透光石材抛光机之前,必须对设备的关键部件进行严密的检查,确保金刚石抛光片安装牢固且无破损,主轴旋转平稳无异常震动。抛光机通常配备不同目数的磨盘,从粗磨的50目到精抛的3000目,需根据石材表面的初始粗糙程度选择合适的起始磨头。对于透光石这类材质,其内部结构较为疏松,若直接使用高目数磨盘极易造成表面拉丝或崩角,因此建议严格遵循从低目数向高目数逐级过渡的原则,每一道工序均需彻底清除上一道工序留下的磨痕,这是保证最终镜面效果通透的基础。
石材表面的清洁与干燥是决定抛光质量的核心环节。在正式作业前,需使用清水彻底冲洗石材表面,去除灰尘、油污或旧胶渍,并确保石材完全干燥。透光石内部含有树脂成分,遇水或高温可能产生反应,因此严禁在石材潮湿状态下进行干抛,否则会导致磨盘打滑,不仅降低工作效率,还会因摩擦力过大导致石材表面发热发黄,破坏其透光特性。同时,检查抛光机水箱的水位和过滤系统,确保冷却水能均匀覆盖研磨区域,以控制磨削温度,防止石材因受热不均出现裂纹或色泽偏差。
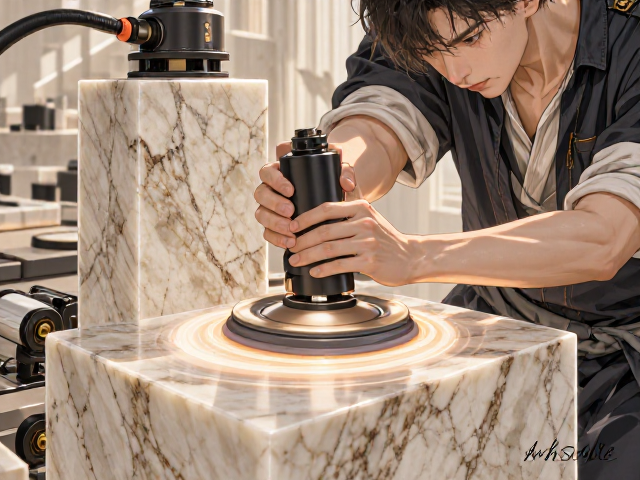
标准化抛光操作与力度控制
实际操作过程中,抛光机的移动速度需保持均匀一致,切忌在某一点停留过久,以免造成局部凹陷或抛光不均。对于透光石材,建议采用“慢速进给、轻压慢行”的操作策略,手持或操控设备时保持机身水平,避免倾斜导致边缘过度磨损。在更换不同目数的磨盘时,必须彻底清洗石材表面残留的研磨膏和石粉,防止粗颗粒混入细磨环节,产生不可逆的划痕。抛光过程中需密切观察石材表面的反光情况,当表面呈现出均匀、细腻的水润光泽时,即可视为当前目数作业完成,应及时切换至下一更细目数的磨盘进行精抛。
抛光液的选用与配比直接影响透光石的最终质感。推荐使用专用的石材抛光剂,其成分需具备润滑、冷却及微研磨功能,避免使用含有强酸或强碱的腐蚀性液体,以免侵蚀石材表面的树脂层,导致透光性下降或表面发白。在抛光过程中,应保持适量的抛光液覆盖,既不能完全干磨导致过热,也不能水量过大造成积水影响抛光效果。对于大面积作业,可采用分区抛光法,将工作面划分为若干小块,依次推进,确保每一块的抛光轨迹重叠一致,从而获得整体一致的镜面效果。
日常维护与核心部件保养
抛光机的电机和减速箱是设备的动力核心,需定期清理散热风扇周围的粉尘,防止因散热不良导致电机过热老化。定期检查碳刷磨损情况,发现磨损至限位标记时应立即更换,避免碳刷火花损坏整流子。对于传动皮带,需保持适当的张紧力,过松会导致动力传输效率下降,过紧则会增加轴承负担,产生噪音和震动。此外,水箱内的过滤网需定期清洗,防止石粉堵塞水路,影响冷却效果,若发现水泵出水压力不足,应及时排查管路是否堵塞或泵体磨损。
抛光片及磨盘属于易耗品,其状态直接影响加工质量。使用完毕后,务必用清水冲洗磨盘表面残留的石材粉末,并悬挂晾干,防止粉末硬化后影响后续使用或滋生细菌。对于金刚石磨盘,若发现研磨效率明显下降,需使用磨盘修整器进行开刃处理,恢复其切削能力,而非直接丢弃。抛光机的机身外部应定期用软布擦拭,保持清洁,避免腐蚀性液体长期侵蚀漆面或金属部件。定期检查各连接螺丝的紧固情况,特别是底座和立柱部分,确保设备在运行过程中的稳定性,防止因松动引发安全事故或加工误差。