岩板异形切割损耗的核心痛点
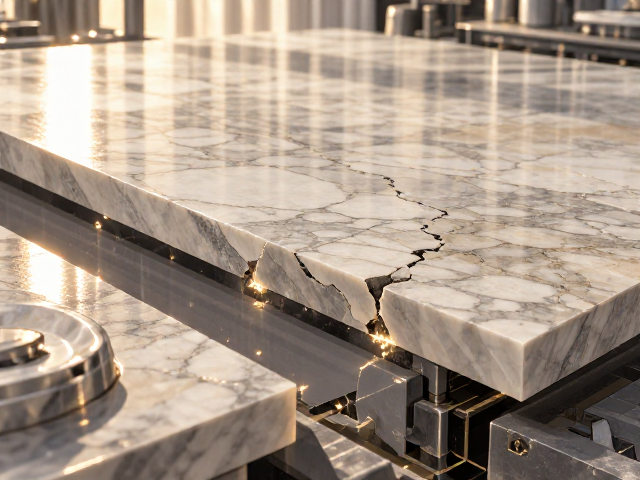
12mm厚度的岩板在加工过程中,一旦涉及异形造型,材料损耗率往往会远超常规直切作业。这一现象主要源于岩板本身的物理特性,其硬度高导致脆性较大,在进行复杂曲线或非标尺寸加工时,边缘极易出现崩边或微裂纹。为了规避这些因应力集中引发的破损,加工环节通常需要在原始板材基础上预留充足的修割余量,这种“宁大配小”的操作习惯直接推高了废品率。
此外,异形切割对设备的精度要求极高,水刀或金刚石锯片在多次转向和变速过程中,切缝宽度及轨迹偏差难以像直线切割那样保持绝对稳定。若缺乏严密的排版计算,每一刀都可能偏离设计图纸,导致整块板材因局部瑕疵而报废。这种由工艺特性决定的高容错成本,使得材料利用率成为衡量加工水平与成本控制的关键指标,也是导致最终交付成本居高不下的隐性推手。
批次间尺寸差异的隐蔽风险
不同生产批次之间的岩板,即便标称规格一致,实际物理尺寸仍存在可测量的公差范围。岩板在高温烧制过程中,窑炉内的温度分布均匀性以及冷却收缩率会因批次不同产生细微波动,导致同一型号产品在不同批次中可能出现长宽偏差。对于需要多块板材拼接或精密嵌入的场景,这种毫米级的差异会被无限放大,造成拼接缝隙不均或无法入位,进而迫使加工方对整块板材进行二次修整,造成整料报废。
更隐蔽的风险在于厚度公差与平整度。部分批次间可能存在0.2mm至0.5mm的厚度差异,这在常规地面铺设中或许不易察觉,但在涉及异形切割后的边缘打磨与拼接时,厚度不均会导致受力点集中,增加切割时的断裂风险。若未提前核对批次信息,将不同批次的板材混用进行异形加工,一旦某一块板材因尺寸或厚度偏差需要额外切割调整,其产生的废料将直接计入该批次板材的损耗中,使得原本可控的成本失控。
核对批次与尺寸的操作规范
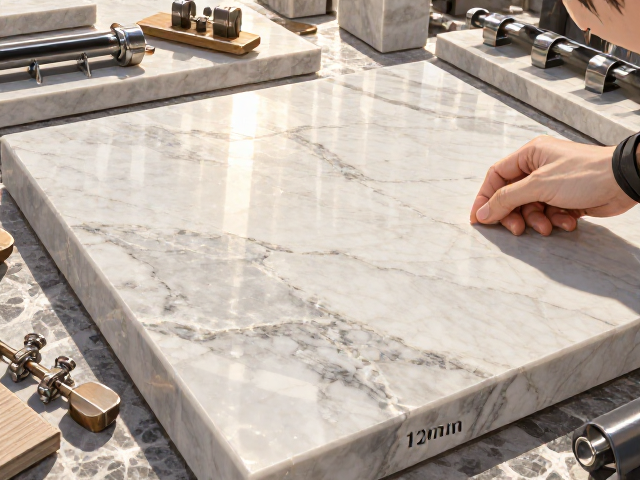
在进场验收环节,必须建立严密的批次核对机制,确保同一项目使用的岩板来自同一生产批次。通过检查包装箱上的生产日期、批次号及色号标签,将不同批次的板材物理隔离,避免混料加工。同时,使用高精度激光测距仪或游标卡尺,对每张岩板的长、宽、对角线进行实测记录,建立详细的尺寸台账。对于异形切割订单,建议在切割前对整板进行全尺寸复核,确认无超出公差范围的缺陷后再进行排版下料。
针对异形切割的特殊需求,排版软件需结合实测尺寸进行动态优化,而非直接使用理论图纸尺寸。通过模拟切割路径,计算不同尺寸偏差下的最优切割方案,尽量减少因尺寸不足导致的补料或因尺寸过大导致的过度修割。对于关键异形部件,可采用“试切法”,先用边角料或同批次低价板材进行模拟切割,验证设备轨迹与板材受力情况,确认无误后再进行正式切割,从而降低整板报废的概率。
规避损耗的现场管控细节
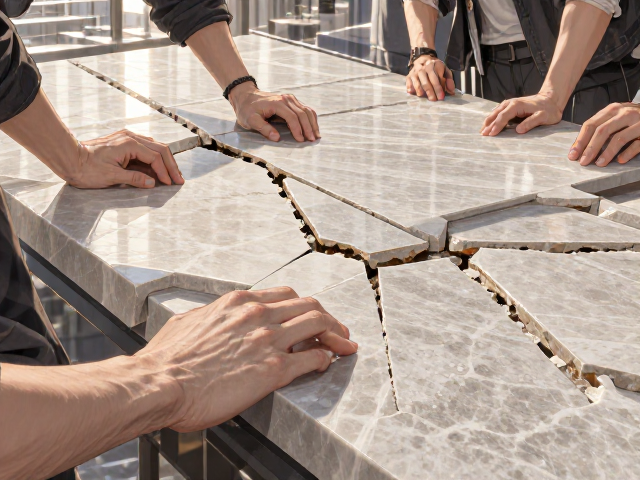
加工现场的温湿度控制直接影响岩板的稳定性,过大的温差或湿度变化可能导致板材内部应力释放不均,增加异形切割时的断裂风险。因此,加工区域应保持环境相对稳定,避免在极端天气条件下进行高精度异形作业。同时,切割工具的磨损情况需定期检测,钝化的锯片会增加切割阻力,导致边缘崩裂,增加后续打磨修整的工作量及材料损耗。
加工过程中的夹持与支撑方式也至关重要。异形板材在切割时受力点复杂,不合理的夹持可能导致板材微变形,进而影响切割精度。使用柔性夹具或专用支撑平台,确保板材在切割过程中保持平整与稳固,减少因震动或位移造成的切偏。此外,切割后的边缘处理应遵循标准化流程,避免过度打磨导致板材有效尺寸缩水,特别是在处理薄边或尖角部位时,需严格控制打磨深度与范围,保留最大化的可用材料。