核心工艺差异决定设备选型逻辑
石材切割与倒角是板材深加工中两个独立却紧密关联的环节,前者负责将荒料或大板定尺分切,后者则处理边缘的修饰与安全处理。在规格板的高效生产场景中,切割机的核心指标在于锯切精度、板材利用率以及连续作业的稳定性,而倒角机则更关注边角处理的细腻度、角度控制的灵活性以及防尘系统的效率。许多生产线常因盲目追求单一设备的极致参数,忽略了工艺链路的匹配度,导致前端切割余量过大或后端倒角效率滞后,整体产出率反而受损。
选择设备时需明确生产规模与板材类型。对于花岗岩等高硬度石材,切割环节需重点关注主轴功率与锯片材质,通常配备高张力锯架与自动补偿系统能显著降低断片率;对于大理石等软性石材,则需侧重锯架的平稳性与冷却系统的均匀性,防止因受热不均产生裂纹。倒角环节则需根据设计需求选择单头或多头设备,若生产异形或复杂弧度,直线式倒角机可能无法满足,需引入多轴联动或数控雕刻类设备进行辅助加工。
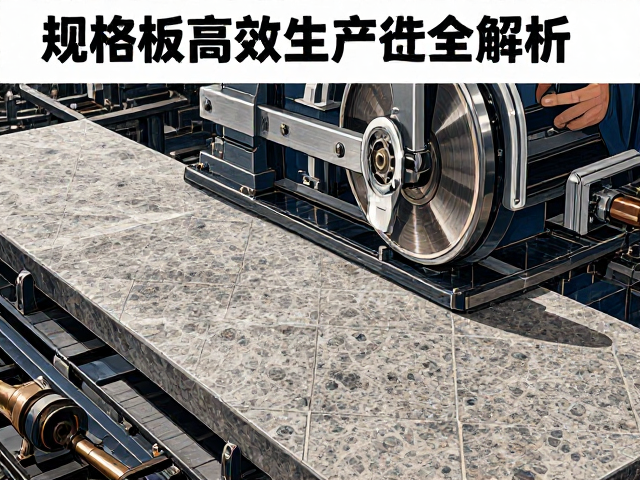
切割机选型的关键参数解析
主轴系统是切割机的动力核心,其转速稳定性直接影响切口质量。工业级石材切割机主轴通常采用高精度轴承与动态平衡技术,转速范围多集中在200-600转/分钟(视锯片直径而定),高刚性机座能有效吸收切削振动。选购时需考察主轴箱的密封性能与散热设计,良好的密封能防止石材粉尘侵入轴承,延长使用寿命,而高效的水冷或风冷系统则能抑制锯片过热,减少热应力对石材内部的破坏。
进刀与走刀机构决定了切割的精度与效率。液压进刀系统因其推力大、运行平稳,成为大型切割机的主流选择,其关键参数包括最大进刀速度与最小步进精度,精密丝杠或直线导轨的配合能保证切口垂直度误差控制在毫米级别。此外,自动跟踪切割系统通过激光或传感器实时修正锯路,能有效应对石材内部纹理不均导致的偏斜,对于大批量规格板生产,这一功能可大幅降低人工干预频率,提升整体良品率。
倒角机的类型与适用场景
直线式倒角机结构相对简单,主要通过多组金刚石磨轮对板材边缘进行一次性成型处理,适用于大批量、标准化的直边倒角作业。其优势在于加工速度快,单次进给即可完成指定宽度的倒角,但灵活性较低,难以应对非标准角度或曲面边缘。对于常规工程板如墙地砖、台面等,直线式设备能提供稳定的边缘处理效果,且维护成本相对可控。
数控多轴倒角机则通过X、Y、Z轴乃至A、C轴的联动,实现复杂曲线的倒角与修边。这类设备通常配备高精度伺服电机与专用控制系统,可存储多种加工路径,适用于异形石材、圆弧台面或艺术浮雕的边缘处理。虽然初期投入较高且对操作人员技术要求较高,但其极高的灵活性与对复杂工艺的适应性,使其成为高端定制与特殊造型生产线的必备环节。
生产效率与成本的综合考量
设备选型不能脱离产能需求,需根据日均产量计算理论加工时间。切割环节需计算锯片寿命与换片频率,倒角环节则需评估磨轮消耗与除尘清理所需时间。高效的生产线通常采用模块化设计,切割后板材可直接通过传送辊道进入倒角工位,减少人工搬运带来的损耗与时间浪费。自动化上下料系统的引入,能进一步降低人力成本,特别是在处理重型石材时,机械臂或真空吸盘能显著提升作业安全性与连续性。
长期运行成本包括能耗、耗材(锯片、磨轮、冷却液)及维护保养费用。高能效电机与智能变频控制可降低电力消耗,而耐磨性高的金刚石工具虽单价较高,但因其寿命长、加工速度快,往往能降低单米加工成本。建立规范的维护保养计划,定期清洁导轨、检查液压系统油位、校准激光定位,能减少非计划停机时间,确保设备在最佳工况下运行,从而维持长期的经济效益。