吸水率对石材粗磨效率的物理机制影响
石材的吸水率是衡量其内部孔隙结构特征的关键指标,直接决定了材料在粗磨阶段的力学响应。粗磨旨在快速去除表面多余厚度并建立基础平整度,这一过程伴随着剧烈的机械摩擦与热能积聚。高吸水率石材通常拥有更为开放且连通的毛细孔网络,当金刚石磨盘与石材表面接触时,冷却水极易通过孔隙渗入石材内部。这种渗透行为不仅改变了磨削界面的润滑状态,还可能导致石材内部产生微应力集中。在高速旋转的磨削作用下,渗入的水分会形成液压劈裂效应,若石材本身存在隐性裂纹或节理,这种效应会加速崩边、掉角等表面缺陷的扩展,使得粗磨后的表面粗糙度难以控制在预期范围内。
相反,低吸水率石材致密度高,孔隙封闭性强,冷却水主要停留在表面形成润滑膜。这种物理特性使得磨削力更加均匀地分布在磨粒与石材接触面上,有利于金刚石磨块保持稳定的切削刃口。然而,低吸水率石材对散热更为敏感,若冷却水供应不足,局部高温无法通过孔隙扩散,极易导致树脂结合剂软化或金刚石颗粒脱落,造成磨削效率骤降。因此,吸水率并非越低越好,而是需要根据石材的矿物组成和结构特征,匹配相应的磨削参数。在实际生产中,吸水率数据通常通过煮沸法或真空饱水法测定,国标GB/T 9966.3规定了严密的测试流程,所得数值为工艺调整的核心依据,而非经验估算值。
基于吸水率特征的磨削参数优化策略
针对不同吸水率等级的石材,粗磨阶段的线速度和进给速度需进行动态调整。对于吸水率高于0.5%的花岗岩或部分致密石灰岩,建议适当降低磨头进给速度,增加冷却水流量,利用水分子的渗透缓冲机械冲击,防止表面剥落。此时,磨削压力应控制在较低水平,避免过大的法向力导致磨块嵌入石材表面。对于吸水率低于0.1%的高致密石材,如某些黑色玄武岩或高品质大理石,可适当提高线速度以增强切削效率,但必须确保冷却系统能迅速带走摩擦产生的热量,防止石材因热应力开裂。磨块硬度选择也需与吸水率挂钩,高吸水率石材宜选用较软基体以利于磨粒脱落和新刃口露出,保持切削能力;低吸水率石材则需选用硬基体以延长磨块寿命。
冷却水系统的设计与运行状态会显著改变石材表面的实际吸水行为,进而影响粗磨质量。在传统开放式水循环系统中,水质中的杂质和沉淀物可能堵塞石材表面微孔,改变其吸水特性。优化策略包括采用多级过滤系统,定期清理沉淀池,确保冷却水洁净度,防止孔隙堵塞导致的散热不均。此外,喷水嘴的角度和覆盖范围需经过精确计算,确保磨削区域全覆盖,避免干磨现象。在实际操作中,部分生产线引入智能感应技术,实时监测磨削电流和温度,间接反映石材吸水及散热状态,从而自动调节进给速度。这种基于物理反馈的参数优化,比单纯依赖固定参数更能应对不同批次石材吸水率的波动。
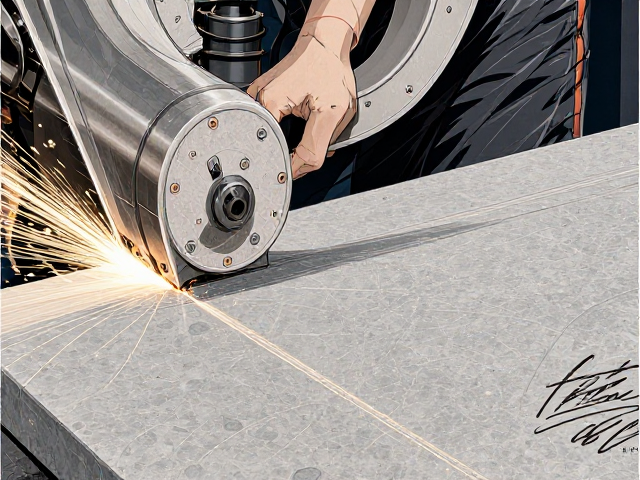
粗磨工艺中的缺陷控制与质量一致性
吸水率波动是造成石材粗磨表面质量不一致的主要诱因之一。同一矿脉的不同开采面,或因地质构造差异,石材吸水率可能存在显著差异。若缺乏针对性调整,统一的生产参数会导致部分区域磨削过度,部分区域残留未切削层。为解决这一问题,生产前需对每批次石材进行抽样检测,依据吸水率数据对石材进行分级管理。高吸水率石材与低吸水率石材应分区加工,或设置专门的过渡参数区间。在粗磨过程中,操作人员需密切观察磨削痕迹和排渣情况,高吸水率石材常伴随较多的泥浆渗出,若泥浆未及时清除,会加剧磨块堵塞,导致表面出现波纹或划痕。
表面缺陷的预防还需结合石材的微观结构特征。高吸水率石材常伴随较高的孔隙率,粗磨后表面可能呈现疏松的“砂眼”状,影响后续细磨效果。优化策略包括在粗磨后期采用渐进式磨削,逐步减小磨块粒度,消除表面疏松层。同时,控制磨削深度,避免一次性去除过多材料导致应力释放不均。对于易崩边的边角部位,可采用专用护边磨块或降低局部磨削压力。此外,石材的含水率状态也会影响磨削效果,雨后开采或存放环境潮湿的石材,初始含水率高,吸水率测试值可能偏高,需经过自然晾晒或人工干燥处理至稳定状态后再进行粗磨,以确保工艺参数的稳定性和可重复性。