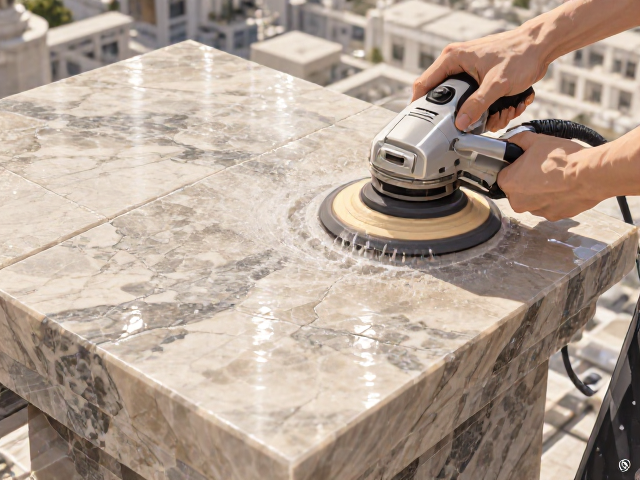
石材深度清洗去污的核心逻辑与试剂选择
石材表面的顽固污渍往往源于长期积累的油性物质、色素沉淀或金属离子渗透,传统的表面擦拭难以触及毛细孔深处的污垢。深度清洗的核心在于利用化学试剂的渗透与乳化作用,配合物理摩擦,将包裹在石材内部的污染物剥离。选择清洗剂时需严格依据石材的矿物成分,例如含碳酸钙的大理石严禁使用强酸性清洁剂,以免发生酸碱反应导致石材表面失光、腐蚀甚至产生难以修复的坑洼。对于花岗岩等硅酸盐类石材,虽耐酸碱性能稍强,但长期接触强碱仍会破坏其表面结晶层,因此中性或弱碱性专用石材清洗剂通常更为稳妥。
实际操作中,清洗剂的停留时间与覆盖方式决定了去污效率。将清洗剂均匀喷涂于石材表面后,需覆盖保鲜膜或专用无纺布,这一步骤能有效防止水分过快挥发,使药剂在毛细孔中保持足够的渗透时长,通常建议停留时间为15至30分钟,具体需根据污渍严重程度及环境温度微调。若面对陈年油污或茶渍,可考虑使用含氧化剂的白色粉末状清洗剂,将其与水调成糊状敷贴于污渍处,利用氧化还原反应分解有机色素。敷贴后需用重物压实覆盖物,避免干燥翘边,待反应充分后进行刷洗,用大量清水冲洗并彻底吸干水分,避免残留液渍形成新的二次污染。
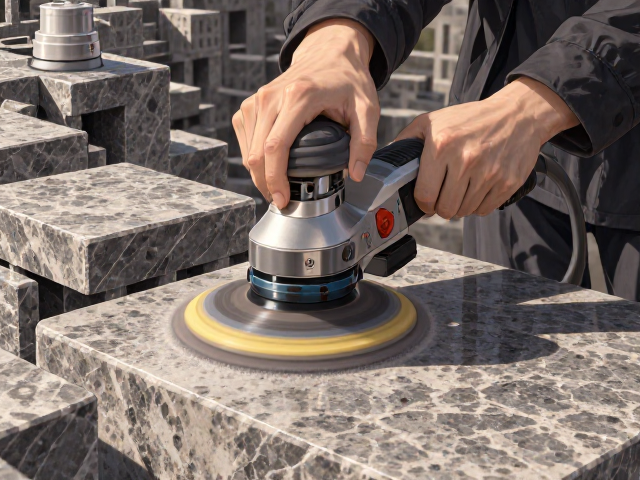
无尘打磨机的机械原理与操作规范
无尘打磨技术通过高真空吸尘系统与打磨盘同步作业,实现边磨边吸,从根本上解决了传统干磨产生的粉尘污染问题。打磨机的核心在于其密封性设计与负压吸力,当打磨盘与石材表面接触时,产生的细微石粉会被瞬间吸入集尘袋,这不仅保护了操作人员免受硅肺病风险,更避免了粉尘在石材表面形成研磨膏,从而防止表面出现细微划痕。设备通常配备多档调速功能,以适应不同硬度石材的打磨需求,高硬度石材需配合较低转速以控制切削力度,而较软石材则可适当提高转速以提升效率,但必须确保吸力足以应对当前转速产生的粉尘量。
操作过程中,打磨机的行走轨迹与压力控制直接影响石材表面的平整度。建议采用“井”字形或螺旋形轨迹进行打磨,确保每一寸表面受力均匀,避免局部过度打磨导致凹陷。手持机器时,双手需稳握把手,身体重心略微前倾,利用身体重量而非手臂力量下压,这样能保持打磨盘与地面平行,防止因角度倾斜造成边缘崩角或波浪纹。在更换磨片时,需检查磨片背面是否平整,如有变形或磨损不均应及时更换,且不同目数的磨片之间需彻底清洁石材表面,防止粗磨留下的颗粒嵌入软质石材中,影响后续细磨效果。
从粗磨到精抛的目数进阶策略
石材养护的打磨过程是一套严密的目数进阶体系,通常从50目或100目树脂磨片开始,旨在快速切除石材表面的划痕、锈斑或旧胶层。这一阶段的重点是“找平”,需密切观察石材整体平整度,对于明显的高低差区域,需重点重复打磨,直至肉眼可见的瑕疵基本消除。随着磨片目数的提升,如400目、800目、1500目,打磨的重点逐渐从去除缺陷转向细化表面纹理,每一步打磨都需彻底清除前一道工序残留的泥浆,否则残留的粗颗粒会在后续工序中造成严重的划伤,破坏已形成的细腻表面。
进入精抛阶段,通常使用3000目及以上的高目数磨片或金刚石抛光垫,此时主要目的是通过高温摩擦产生的热量激活石材内部的结晶层,或配合结晶粉形成坚硬的二氧化硅保护层。精抛过程中,机器转速需保持稳定,行走速度要均匀缓慢,确保热量均匀分布,避免局部过热导致石材变色或结晶层不均匀。对于光泽度要求极高的场景,几道工序需完全无水作业,或在极低水量下进行,以减少水斑隐患。打磨完成后,石材表面应呈现出镜面般的光泽,触感光滑细腻,无任何打磨痕迹或雾面现象,整个目数进阶过程不可跳跃,必须严格遵循从粗到细、循序渐进的原则,才能确保石材养护的长久效果。