石材切割黑线的成因与物理特性
石材在锯切过程中出现的黑线,通常表现为板材表面或侧边的深色条痕,这并非石材本身的杂质,而是切割介质残留与微观损伤共同作用的结果。高速旋转的金刚石锯片在切入花岗岩、大理石等硬质石材时,会产生大量细微的粉尘与冷却液混合物。当锯片散热不均或冷却液喷洒角度偏差时,这些混合物会渗入石材表面的微孔中,并在高温作用下固化,形成难以通过常规冲洗去除的顽固黑斑。此外,锯片磨损导致的切削力变化,会造成石材表层产生微裂纹,黑线往往隐藏在这些微米级的裂隙中,普通清洁手段难以触及深层。
黑线的清除难度取决于石材的孔隙率与硬度。高孔隙率的石材如部分石灰岩,更容易吸附切割残留物;而高硬度的花岗岩则因表面致密,黑线多表现为表面附着物。若处理不当,强行使用强酸强碱清洗可能腐蚀石材表面光泽,甚至导致色差。因此,识别黑线的具体成因是选择除线方案的前提,盲目跟风的清洁方式往往适得其反,不仅无法去除黑线,还可能破坏石材原有的物理结构,影响后续加工质量。
自动打磨抛光机的除线原理
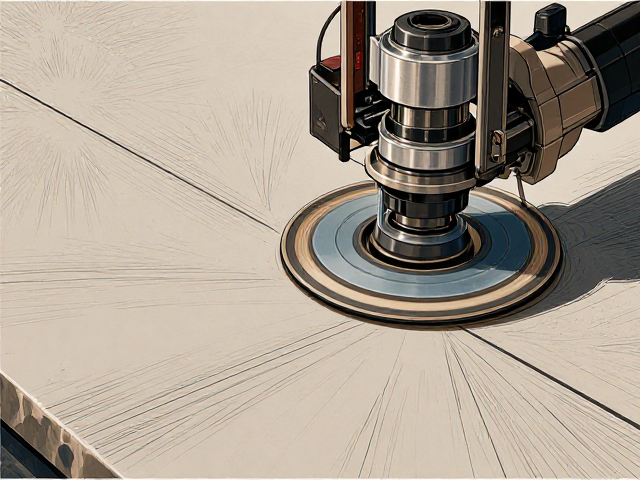
自动打磨抛光机通过高精度数控系统控制磨头对石材表面进行均匀受力处理,其核心在于利用不同目数的磨块对石材表层进行渐进式研磨。针对黑线问题,机器通常先使用较粗的磨块(如50#-80#)快速去除表层附着物及微裂纹处的残留杂质,这一过程能有效剥离渗入浅层的黑线成分。随后,逐步更换细目数磨块(如150#-300#),对研磨痕迹进行细化与平整化处理,使石材表面恢复原始质感。这种机械化研磨方式相比人工操作,受力更加均匀,避免了因人为力度不均导致的表面波浪纹或局部过磨现象。
在自动化作业中,抛光液的配比与输送系统起着关键作用。专用抛光液能软化石材表面的顽固污渍,并作为润滑剂减少磨块与石材之间的摩擦热,防止因高温导致石材变色或开裂。自动打磨抛光机通常配备恒压喷淋装置,确保抛光液均匀覆盖整个作业面。通过精确控制磨头压力、行走速度及研磨频率,机器能够高效剥离黑线,同时保持石材表面的平整度与光泽度一致性。这种工业化标准的处理流程,大幅提升了除线效率,适用于大规模石材加工生产线。
自动化设备在实际应用中的优势
相较于传统的人工打磨,自动打磨抛光机在处理黑线时展现出显著的稳定性与一致性。人工操作受限于工人经验与体力,难以保证每一块石材的处理效果完全一致,容易出现漏磨或过度打磨的情况。而自动化设备通过预设程序,确保每一寸石材表面都经过规定的研磨路径与压力处理,彻底消除因人为因素导致的质量波动。对于批量生产的石材板材,自动化设备能实现全天候连续作业,大幅缩短生产周期,降低单位产品的加工成本。
此外,自动打磨抛光机在环保与安全方面的表现更优于人工操作。封闭式或半封闭式的机身设计可有效控制粉尘逸散,配合吸尘系统减少工作环境中的粉尘污染,保障操作人员健康。设备通常具备过载保护与故障自诊断功能,当磨块磨损或电机异常时能及时停机,避免设备损坏或安全事故。在实际应用中,许多大型石材加工厂已逐步替换老旧的人工打磨工序,转而采用自动化生产线,这不仅提升了石材成品的合格率,也推动了石材加工行业向标准化、智能化方向转型。