石材切割加工中的物理研磨与抛光机制
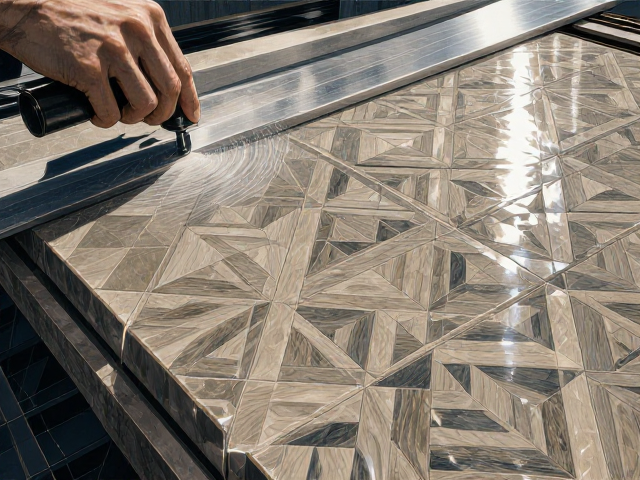
石材表面光泽度的本质是光线在微观层面上发生镜面反射的能力,这一物理特性直接取决于材料表面的平整度与粗糙度。在切割加工环节,金刚石锯片与石材基底的接触会产生大量热量与摩擦,若冷却不充分或进刀速度失控,极易在石材表层形成微裂纹或烧焦痕迹,这些微观缺陷会散射光线,导致成品表面呈现哑光或雾状感。因此,控制切割参数是提升光泽度的第一道防线,需根据花岗岩、大理石等不同矿种的硬度与脆性,精准调节主轴转速与下刀深度,确保切面平滑且无热损伤。
切割后的初步平整度处理决定了后续抛光的上限。传统的干切或湿切工艺中,锯片留下的锯痕深度通常在微米级别,这些划痕需要通过多道次的研磨工序进行消除。现代加工厂常采用从粗磨到细磨的梯度作业模式,依次使用不同目数的金刚石磨块逐步细化表面。这一过程不仅是去除物理瑕疵,更是通过机械作用使石材晶体结构重新排列,为后续的高光抛光奠定严密的物理基础。若粗磨阶段未能彻底消除深划痕,后续即便使用高目数磨块,也难以达到理想的镜面效果。
水刀拼花工艺对表面完整性的特殊影响
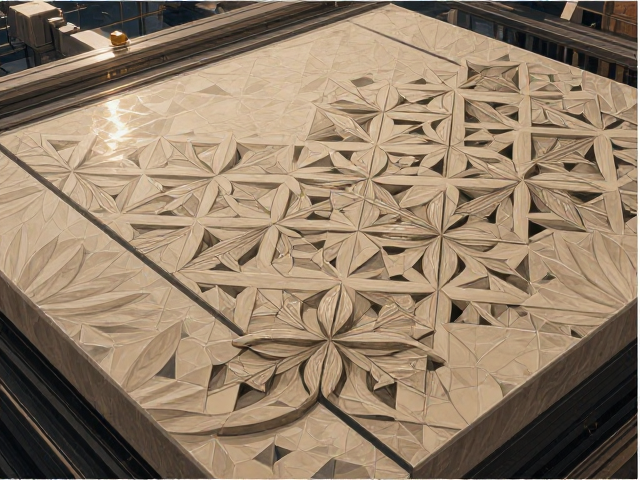
水刀切割利用高压水流携带磨料冲击石材,其切割路径灵活且无热效应,这在处理复杂拼花图案时能极大保留石材内部的色泽与纹理完整性。然而,高压水柱在穿透石材时,会在切口边缘形成微小的“挂浆”或水渍残留,若清洗不及时,这些残留物会渗入石材毛孔,阻碍光线反射,使拼花接缝处显得暗沉。因此,水刀加工后的即时深度清洗与干燥处理至关重要,这直接关系到拼花整体视觉效果的统一性与亮度表现。
拼花工艺中不同石材种类的拼接对光泽度构成挑战。当硬度差异较大的石材(如石英岩与石灰岩)在同一平面拼接时,由于两者对研磨介质的磨损速率不同,极易出现高低差。这种微观层面的不平整会破坏光线的连续反射路径,导致局部发乌。解决这一问题需要在拼花组装前,对每一块独立石材进行高精度的水平度校准,并在组装后进行整体性的研磨抛光,确保不同材质在同一物理平面上同步呈现光泽,避免因材质差异导致的视觉断层。
精细化抛光工序中的介质选择与参数控制
抛光环节是提升石材光泽度的核心步骤,其核心逻辑在于通过极细的磨料颗粒对石材表面进行微切削,消除研磨阶段留下的细微划痕。高光泽度石材通常需要使用氧化铈、氧化锡或金刚石抛光粉作为主要介质。氧化铈因其高折射率和化学活性,常被用于大理石等碳酸盐类石材的最终抛光,它能与石材表面的钙离子发生微弱反应,形成更致密的光亮层。相比之下,花岗岩等硅酸盐类石材则更多依赖金刚石微粉进行物理研磨,以克服其极高的莫氏硬度。
抛光过程中的压力、转速与水量配比会显著影响最终的光泽度数值。过高的压力可能导致磨块过快磨损并产生热量,引发石材表面“起粉”;过低的压力则无法有效去除微观划痕。实际操作中,需建立严密的参数数据库,记录不同批次石材在不同抛光阶段的最佳参数组合。例如,在一道精抛阶段,通常采用极低的进给速度和较高的转速,配合适量的纯水作为润滑剂,使磨块与石材表面形成稳定的润滑膜,从而实现类似镜面的高反射效果。
表面防护处理与光泽度的长效保持
抛光完成后的石材表面存在大量开放性毛孔,若未经防护处理直接投入使用,油污、灰尘及水分极易渗入,导致表面逐渐变暗、失去光泽。纳米级渗透型防护剂能深入石材毛细孔,形成疏水疏油的保护层,既不影响石材的自然呼吸,又能防止污染物附着。这种防护层通过降低表面能,使光线在接触表面时更少受到污染物的干扰,从而维持长期的高光泽度。防护剂的施工需均匀无遗漏,并在固化前进行彻底擦拭,避免形成局部膜状残留影响透光性。
日常维护与定期保养是维持石材光泽度的长期策略。高频使用的地面或台面会因人为摩擦导致抛光层逐渐磨损。通过定期使用中性清洁剂配合低速抛光机进行养护抛光,可以定期修复表面微观损伤。这种维护性抛光不同于初次加工,其磨削粒度极细,旨在去除表面轻微划痕并重新激活防护层的效果。建立科学的养护周期,根据石材的使用频率和环境特点制定计划,能显著延长石材表面光泽度的保持时间,减少因老化导致的返工成本。