12mm岩板规格体系与加工精度需求
当前建筑与家居市场中,12mm厚度的岩板已逐渐成为大板应用的主流选择,这一厚度在兼顾结构强度与加工便利性之间找到了较好的平衡点。随着标准化生产的推进,常见的规格尺寸如7.5m×1.0m、6.0m×1.0m等已成为行业基准,这些标准尺寸直接影响了后续切割工艺的选择。岩板作为一种经过1200℃以上高温烧制而成的无机材料,其莫氏硬度通常达到6-7级,内部结构致密,这种物理特性使得传统加工方式难以应对大尺寸板材的精准切割需求。
大板切割面临着边缘崩边、裂纹延伸以及尺寸偏差等严峻挑战,尤其是当切割长度超过常规门窗洞口尺寸时,对设备稳定性和刀具精度的要求呈指数级上升。普通电动工具或简易切割机在处理12mm厚岩板时,往往因为散热不均和受力不均,导致切口出现微观裂纹,这些缺陷在后续搬运或安装过程中极易扩展,造成整板报废。因此,切割工艺的专业性直接决定了成品率和安装安全性,这也是大板加工中不可忽视的技术门槛。
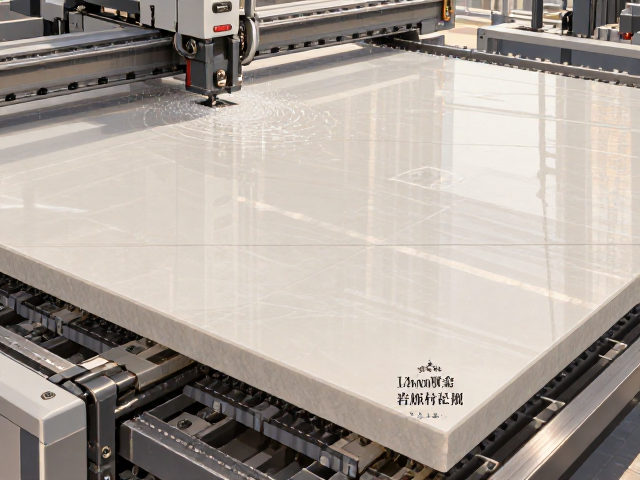
水刀切割在岩板加工中的技术优势
专业水刀切割利用高压水流混合磨料对岩板进行切削,其核心优势在于冷加工特性,即切割过程中不会产生高温热应力。对于岩板这类脆性材料,热应力是导致崩边和隐性裂纹的主要诱因,水刀通过物理冲刷作用去除材料,有效避免了热损伤。高压水流的速度可达每秒数百米,配合石榴石等天然磨料,能够轻松穿透12mm厚的致密岩板,且切口表面平整光滑,无需二次打磨处理,直接达到安装标准。
水刀切割的精度控制能力远超传统机械切割,其切割缝宽通常控制在0.3-0.5mm之间,且尺寸精度可达±0.5mm以内。这种高精度对于大板应用至关重要,因为大板在安装时通常采用密缝拼接或极窄缝设计,任何微小的尺寸偏差都会导致整体视觉效果受损,甚至影响结构稳定性。此外,水刀可以灵活应对异形切割和复杂图案加工,满足个性化设计需求,同时保持边缘的一致性,这是旋转刀具难以做到的。
大板切割中的风险控制与标准化实践
在实际操作中,大板切割失败往往源于设备选型不当或工艺参数设置不合理。非专业切割设备缺乏动态平衡系统和精确的轨迹控制,在切割长距离直线时容易产生抖动,导致切口波浪形或不平整。水刀切割系统配备高精度数控平台,能够实时调整切割路径和压力参数,确保每一刀都严格遵循设计图纸。对于12mm厚岩板,水流压力和磨料流量的优化组合是关键,过高的压力可能导致板材背面碎裂,过低则切割不彻底,这需要专业团队根据岩板具体批次和厚度进行精准调试。
标准化切割流程还包括严密的质检环节,每一块切割后的岩板都需经过尺寸复核和边缘检查,确保符合GB/T 410-2015《陶瓷砖》等相关标准中对尺寸偏差和外观质量的要求。大板在切割后通常需要进行倒角或磨边处理,以消除锐利边缘,防止安装过程中人员受伤或板材破损。这一系列标准化操作不仅提升了产品的美观度,更延长了岩板的使用寿命,降低了后期维护成本,体现了专业加工在岩板应用全生命周期中的重要价值。