花岗岩哑光面处理的工艺路径与物理机制
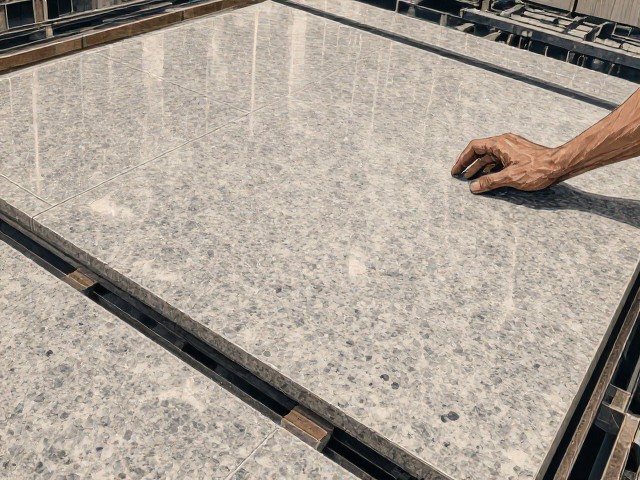
花岗岩作为天然石材,其哑光面处理并非简单的表面打磨,而是通过物理研磨去除高光层,保留石材微观纹理的漫反射特性。主流工艺主要分为机械打磨与化学酸洗两类。机械打磨利用金刚石磨块从粗磨到精磨的逐级细化,通过控制磨块粒度(通常从60#至1000#以上)和研磨压力,逐步降低表面平整度中的高光点,形成柔和的光泽度。这一过程高度依赖设备精度与操作经验,不同硬度花岗岩(如石英含量差异)对磨块的磨损率不同,直接影响成品的一致性。
化学酸洗则通过氢氟酸或专用酸性清洗剂腐蚀花岗岩表面,溶解部分基质矿物,形成凹凸不平的微观结构以散射光线。该方法能快速获得自然风化般的哑光效果,但对石材成分敏感。高钙或含杂质的花岗岩易出现色斑或腐蚀不均,且酸性废液处理需符合环保规范。目前,高端定制领域更倾向于使用纳米级物理抛光或半哑光喷砂工艺,以平衡美观度与耐久性,避免酸洗带来的长期风化风险。
影响哑光面处理复杂度的关键变量
石材本身的矿物组成是决定加工复杂度的首要因素。花岗岩由石英、长石、云母等矿物交织而成,石英硬度高达莫氏7级,而长石约为6-6.5级,云母则较软。在打磨过程中,硬矿物形成凸点,软矿物凹陷,若控制不当,表面易出现“砂眼”或光泽不均。例如,高石英含量的芝麻黑花岗岩,需更长的研磨周期以消除硬质颗粒带来的划痕,而黑金沙等含金色矿物颗粒的石材,需精确控制研磨深度,避免破坏金属光泽颗粒的完整性,导致视觉层次缺失。
加工环境的温湿度控制与设备参数设定会显著增加工艺复杂度。高精度哑光面要求表面平整度误差控制在0.5mm以内,这需要大型桥切机或自动抛光机配合恒压系统。此外,板材厚度不均、内部裂纹或隐性瑕疵会在研磨后期暴露,导致废品率上升。对于大规格板材(如2000x1000mm以上),重力变形与研磨热效应易引发翘曲,需采用分段研磨与冷却水循环系统,这些额外工序直接提升了技术门槛与时间成本。
成本构成与经济性分析
人工与设备折旧是哑光面处理的主要成本驱动因素。相较于高光镜面处理,哑光面因需保留细微纹理,无法使用高速连续抛光线,多依赖半自动或手动打磨台,单板加工时间延长30%-50%。以常规600x600x20mm花岗岩板材为例,机械哑光打磨的单板人工成本约为高光面的1.2倍,且金刚石磨块消耗量更大。设备维护频率随研磨力度增加而上升,尤其是高精度主轴轴承的更换成本,需定期计入生产预算。
辅料消耗与环保合规成本在整体支出中占比逐年上升。研磨过程中使用的冷却水需经过沉淀过滤处理,以防石英粉堵塞管道或污染环境;酸洗工艺涉及的废水处理需中和后排放,符合当地环保排放标准,这部分隐性成本在严格监管区域尤为突出。此外,因复杂度提升导致的良品率波动会影响单位成本,若因参数设置不当导致整批板材表面发花或光泽度不达标,返工成本可能超过原材料价值的20%,因此在生产前需进行小样测试以确定最优工艺参数。