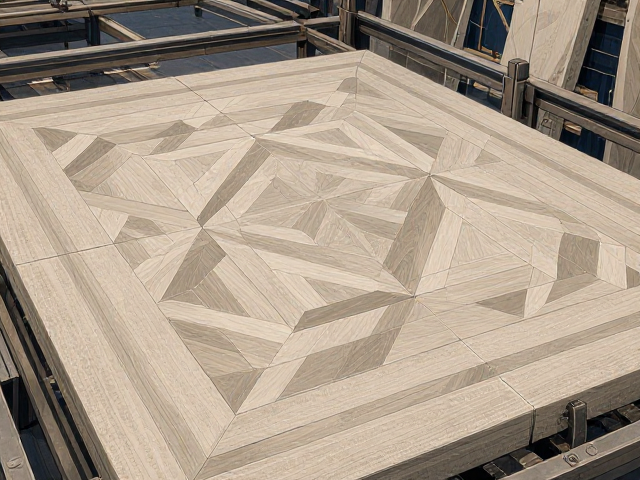
石材切割加工的核心工艺与精度控制
石材切割环节直接决定了成品板材的几何尺寸精度与表面平整度,现代工厂通常采用多片锯或金刚石绳锯进行粗加工,再通过数控水刀或精密切割机完成最终定型。在这一过程中,金刚石锯片的线速度、进给速度以及冷却水的纯度会显著影响切割面的质量,过快的进给可能导致崩边,而冷却不足则会引起石材内部热应力裂纹。工厂需根据花岗岩、大理石或石灰岩的不同硬度与韧性,动态调整切割参数,确保每块板材的厚度公差控制在±0.5毫米以内,长宽尺寸误差不超过±1毫米,这是满足后续拼花拼接严密性的物理基础。
高精度切割不仅依赖设备,更取决于对石材天然纹理走向的预判与处理。在切割规格板时,操作人员需识别石材内部的节理与裂隙分布,避免在薄弱区域设置切割线,从而降低加工过程中的隐性破损率。对于需要进行异形切割或复杂拼花的板材,激光定位系统常被引入以辅助划线,确保切割路径与设计图纸的像素级重合。这种对原始材料特性的尊重与精细化处理,使得每一块经过切割的石材都能保持其物理结构的完整性,为后续可能的打磨或表面处理预留了安全的操作空间。
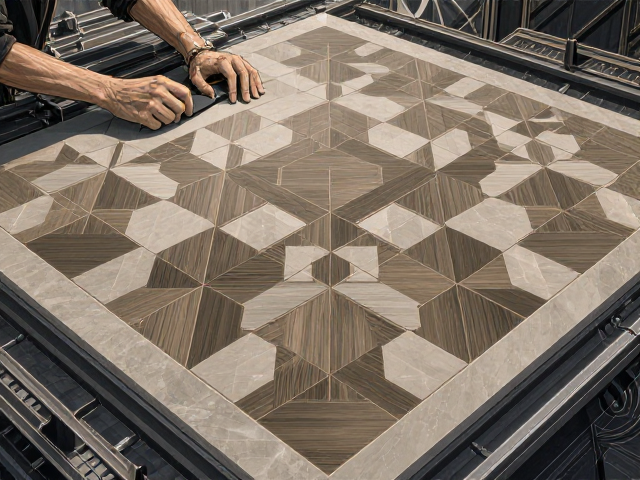
规格板拼花定制的设计逻辑与排版规范
拼花定制并非简单的图案拼接,而是基于石材天然色泽差异与纹理连贯性的艺术重构。在排版阶段,设计师需对同一矿口开采的荒料进行编号管理,通过“一石一码”的方式追踪每块板材的原始位置,确保拼花图案中色彩过渡的自然与纹理的呼应。对于大面积拼花项目,通常采用“预排版”工艺,即在工厂地面模拟铺设图案,检查板块间的缝隙均匀度及整体视觉效果,确认无误后再进行固定或运输。这种基于数据与视觉双重校验的流程,有效避免了现场安装时因色差突兀或纹理断裂导致的返工风险。
拼花图案的几何结构设计需兼顾美学表达与施工可行性,复杂的曲线或多边形拼接对板材的切割精度提出了极高要求。在设计时,需计算不同角度拼接处的应力集中点,必要时在板块内部嵌入不锈钢加强筋或采用特殊的咬合结构,以增强整体结构的稳定性。此外,拼花表面的平整度处理也至关重要,不同硬度石材在打磨过程中去除量不同,需通过精密的磨削工艺使不同板块表面处于同一水平面,避免出现高低差,确保最终铺设后的整体质感统一且触感平滑。
源头工厂的生产管理与高效交付体系
源头工厂的高效交付依赖于高度标准化的生产流水线与严密的库存管理系统。从荒料入库、检验、切割、打磨到包装,每个环节均设有明确的质量控制节点,关键工序如六面抛光、背网处理等需经过自动化检测设备的筛查。工厂通过ERP系统实时追踪订单状态,将生产计划与原材料库存精准对接,减少因缺料或设备调度不当造成的停工待料时间。对于紧急订单,工厂通常设立快速响应通道,利用闲置产能或优先排产机制,压缩从下单到出厂的周期,确保在承诺时间内完成备货。
物流配送与包装防护是保障石材在运输途中完好无损的关键环节。源头工厂通常配备专业的石材包装车间,使用高强度木箱或铁架进行加固,内部填充防震泡沫或气囊,防止板材在装卸和运输过程中因震动产生隐裂或崩角。针对不同运输场景,工厂会规划最优物流路线,结合陆运与海运的时效与成本优势,实现多式联运的无缝衔接。通过建立严密的物流追踪机制,客户可实时掌握货物位置与状态,确保石材安全、准时抵达施工现场,形成从生产端到客户端的完整闭环交付体验。