800x800mm花岗岩板材光泽度的核心定义与测试逻辑
800x800毫米规格的花岗岩板材光泽度,是指石材表面对可见光反射能力的量化指标,通常采用镜面光泽度计在20°或60°入射角下测得的反射率数值。对于花岗岩这一由石英、长石和云母等矿物组成的火成岩,其光泽度并非单一数值,而是受矿物成分比例、晶体颗粒大小以及表面加工工艺深度共同影响的复合物理属性。在建筑装饰工程中,该指标直接决定了空间视觉的明亮度与质感层次,高光泽度表面能像镜面一样反射光线,增强空间通透感;而低光泽度表面则呈现哑光或丝绒质感,有助于吸收光线,营造沉稳氛围。
测试与评价标准主要依据国家标准GB/T 17676《石材镜面光泽度试验方法》执行。该标准规定了使用标准黑板作为反射基准,通过光电转换技术将反射光信号转化为光泽度单位(GU)进行读数。对于800x800mm的大规格板材,测试时需选取板材表面至少三个不同位置进行多点测量,再计算算术平均值,以消除因石材天然纹理不均或局部加工瑕疵导致的数据偏差。这种标准化的测试流程确保了不同批次、不同产地石材在光泽度评价上的客观性与可对比性,是工程验收中判定表面处理质量的关键依据。
影响花岗岩光泽度的关键因素与工艺差异
花岗岩的光泽度表现首先源于其矿物组成的微观结构。石英硬度高,易于抛光出高亮效果;长石和云母等矿物硬度相对较低或解理发育,在研磨过程中容易形成微观凹凸,从而散射光线,降低整体光泽值。因此,高石英含量的花岗岩(如某些白色或灰色系列)通常比富含长石或云母的深色花岗岩更容易达到高光泽度标准。此外,原石内部的裂隙、色斑以及晶体颗粒的粗细程度,都会直接影响最终成品的镜面效果,颗粒越粗、结构越疏松的石材,抛光难度越大,极限光泽度通常受限。
加工工艺是决定最终光泽度上限的核心变量。从粗磨、细磨、抛光到精磨,每一道工序使用的磨具粒度逐级递减。抛光阶段通常使用金刚石抛光粉或氧化铈抛光剂,通过机械摩擦与化学作用的协同,使石材表面微观裂纹被填平,形成光滑平面。若抛光时间不足或压力不均,表面会残留细微划痕,导致光泽度读数偏低且分布不均。对于800x800mm大板,由于面积较大,对抛光机的稳定性和磨盘平整度要求极高,任何机械震动或磨具磨损不均都可能造成“阴阳面”或光泽度波动,因此工艺控制的稳定性直接关联产品的一致性。
800x800mm花岗岩光泽度的常见数值区间
在实际建材市场与工程应用中,800x800mm花岗岩板材的光泽度数值会因加工精度和表面处理目的存在显著差异。一般而言,经过标准镜面抛光处理的花岗岩,其光泽度读数多集中在80至90度以上,部分质地细腻、矿物成分单一的石材(如某些进口白麻或黑金沙系列)在优质工艺下可达到95度甚至100度以上的极高光泽度,表面具有类似玻璃的镜面效果。这一数值区间符合大多数高端商业空间、酒店大堂对地面或墙面装饰的视觉需求,能显著提升环境的豪华感与现代感。
相比之下,经过亚光、拉丝或火烧面处理的花岗岩,其光泽度数值会大幅降低。亚光面通常通过细磨或化学酸洗实现,光泽度多维持在30至60度之间,表面呈现柔和的漫反射效果,防滑性能优异,常用于室外广场、人行道或注重防滑安全的室内区域。火烧面则通过高温喷枪灼烧石材表面,使晶体爆裂形成粗糙纹理,光泽度通常低于20度。对于800x800mm规格,由于板材尺寸较大,亚光或哑光处理在视觉上更容易掩盖石材天然的色差与瑕疵,因此在大型公共建筑的外立面工程中,低光泽度产品的应用比例往往高于高光泽度产品。
选购与验收中的光泽度评估要点
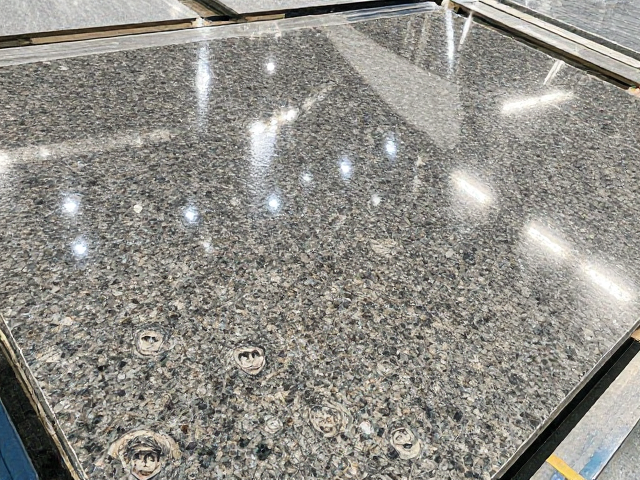
在采购800x800mm花岗岩板材时,光泽度数据的核实应结合实物感官判断与仪器检测。肉眼观察时,可在自然光或强光源下倾斜板材,观察表面反光是否清晰锐利,有无明显的雾状感或发乌现象。清晰锐利的反光通常对应较高的光泽度,而发乌、反光发散则暗示抛光不足或表面残留保护剂。对于大批量采购,建议在合同中明确约定光泽度的最低验收标准(例如≥80度或≥90度),并保留样块作为比对基准,确保大货与样品的视觉质感一致。
验收过程中,若条件允许,应使用便携式镜面光泽度计进行现场抽检。检测时需确保板材表面清洁干燥,无灰尘、水渍或胶痕,这些污染物会严重干扰读数。测量时仪器底座应紧贴石材表面,保持垂直,避免倾斜导致测量误差。对于800x800mm大板,建议在每块板的中心、四角附近分别取样,计算平均值。若发现某几块板材光泽度显著低于约定标准,需进一步排查是否为抛光工艺缺陷或表面污染,必要时可进行重新抛光或清洁处理,以符合工程铺设的光学要求。