岩板厚度测量的核心难点与误差来源
12mm岩板在实际交付场景中,厚度波动是行业常态,主要原因源于高温烧结过程中坯体收缩率的微小差异以及切割后的应力释放。对于300x300mm这种小规格岩板,虽然单片尺寸较小,但若整批产品厚度不均,铺贴后极易出现“翘边”或“波浪纹”,严重影响最终视觉效果。确认厚度一致性并非简单看一张合格证,而是需要结合物理测量与现场感知的双重验证,因为标称的12mm通常允许存在±0.5mm甚至更宽的公差范围,具体需依据采购时约定的技术标准而定。
许多消费者误以为厚度越厚越平整,实则不然,过厚的岩板在受力不均时反而容易因内应力过大而崩角。在确认过程中,必须区分“标称厚度”与“实际测量厚度”。工厂出厂时使用的千分尺测量的是局部点状数据,而现场铺贴关注的是整体面的平整度。因此,验证逻辑不能仅停留在单一数值的核对,而应建立从单片抽检到整体铺贴模拟的全链路确认机制,确保每一块板材在微观数据上达标,在宏观视觉上融合。
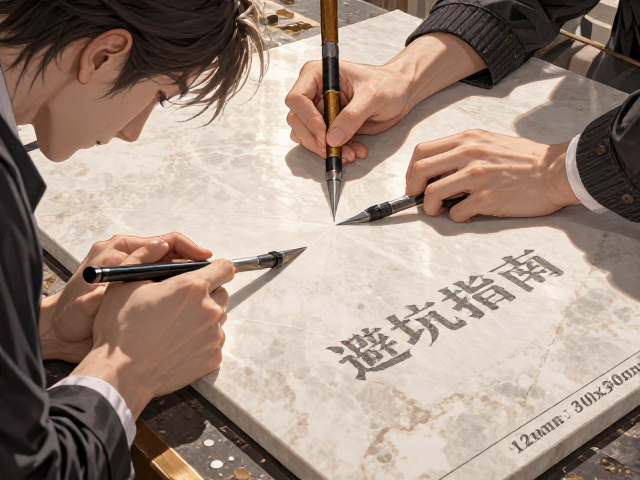
专业工具下的量化检测标准
使用高精度数显千分尺或专用厚度规进行测量是获取客观数据的基础手段。测量时需选取岩板表面的三个关键点位:中心点、以及距离边缘约2-3厘米处的两个对角点,记录数据并计算极差。对于12mm规格的岩板,若极差超过0.5mm,通常被视为厚度一致性不佳。务必确保测量工具经过校准,且测量时岩板放置于水平刚性平台上,避免因地面不平导致的读数偏差。
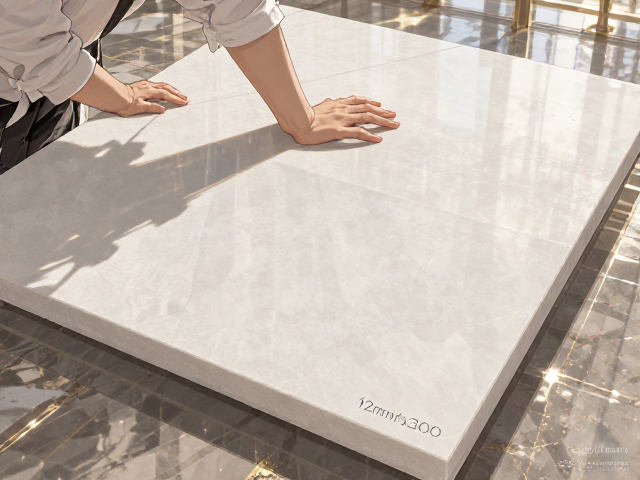
除了静态数值,动态的“拼接测试”能更直观地反映厚度一致性。将多块岩板平铺于洁净平整的地面或专用检测台,检查相邻板材接缝处。若两块板厚度不一致,即便肉眼看似平整,用手掌横向抚摸接缝会有明显的台阶感或卡顿。对于300x300mm的小板,接缝数量多,细微的厚度差异会被放大,形成明显的“锯齿状”边缘。此步骤需在自然光下进行,避免阴影干扰判断,重点观察接缝出是否透光或存在明显的高低差。
现场铺贴前的预处理与筛选
在大批量进场时,采取“预铺”策略是规避风险的有效手段。将整箱岩板拆包后,在空旷平整的区域进行无胶干铺,按照设计图纸的编号顺序排列。此时需定期使用水平尺或激光水平仪检测整体平面的起伏情况。如果发现某几块板明显高于或低于周边板材,应立即标记并剔除或单独安排修补。这种物理筛选能直接暴露出厂批次中隐藏的厚度不均问题,比单纯依赖纸面数据更为可靠。
此外,需关注岩板边缘的切割质量与厚度变化的关联性。300x300mm岩板在切割过程中,若切刀磨损或参数设置不当,可能导致边缘出现微小的崩边或厚度渐变。检查时,重点观察板材四周的直角边是否垂直,若边缘呈圆弧状或厚度从中心向边缘逐渐变薄,则说明加工精度不足,后续填缝后极易因应力集中导致开裂。确认边缘形态的完整性,是间接验证厚度均匀性的重要环节,确保每一块板都有标准的受力结构。
验收环节的关键控制点
验收过程中,建议采用“抽样+全检”相结合的策略。对于整批货物,先随机抽取5%-10%进行详细测量和拼接测试,若发现系统性偏差,则需扩大抽检比例甚至全检。对于已确认厚度一致的岩板,在运输和搬运过程中需使用专用吸盘和软质垫层,避免因单点受力导致局部变形,这种隐性变形在后期铺贴中会被误判为厚度问题。
,保留完整的测量记录与现场照片作为追溯依据。记录应包括测量工具型号、测量时间、具体数值及异常板材的编号。这些数据不仅是后续施工的指导,也是应对潜在质量争议的关键证据。通过严密的量化检测与严密的现场管控,才能最大程度确保12mm厚300x300mm岩板的厚度一致性,为后续的美观铺贴奠定坚实基础。