表面肌理与微观粗糙度的从属关系
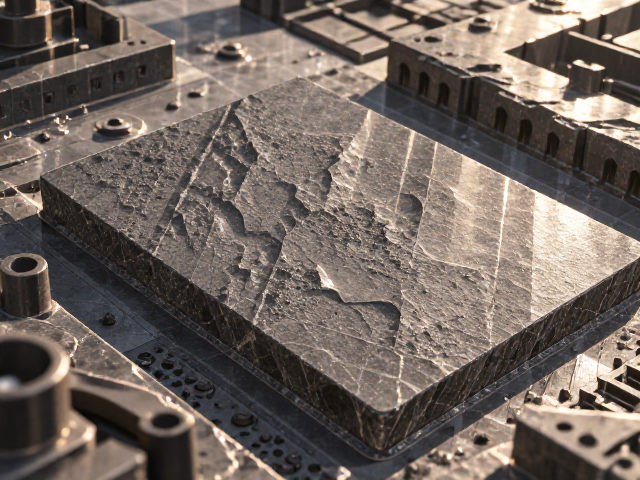
细哑面岩板在成型过程中,模具表面的物理状态直接决定了板材最终的视觉质感与触觉反馈。不同于高光面追求极致的平滑,细哑面依赖于表面微小的凹凸结构来散射光线,从而形成柔和且不刺眼的视觉效果。这种微结构并非简单的表面打磨,而是通过高精度蚀刻或特殊纹理处理的模具钢面,在高压压制下将纹理深度精准复制到岩板表面。模具的纹理深度通常控制在0.05毫米至0.5毫米之间,这一区间的微小差异足以改变光线在表面的反射路径,是构建细哑质感的基础物理条件。
防滑性能的核心指标——静摩擦系数,与表面微观粗糙度呈严密的正相关。当模具压制出的纹理深度增加,岩板表面的有效接触面积在微观层面变得更加复杂,这增加了鞋底或物体与石材表面的咬合力。然而,纹理并非越深越好,过深的纹理可能导致清洁困难或结构脆弱。因此,工艺控制的重点在于平衡纹理的立体感与致密度,确保在提供足够防滑阻力的同时,保持细哑面特有的细腻触感,避免因过度粗糙而破坏材质的高级感。
压制压力与纹理成型精度的调控逻辑
压机吨位与压制时间的配合是决定纹理清晰度的关键变量。在等静压或干压工艺中,较高的成型压力有助于粉末紧密填充模具的细微凹槽,从而在烧结前保留模具表面的原始细节。若压力不足,粉末无法完全填充纹理深处,会导致压制出的岩板表面出现“发虚”或纹理模糊的现象,这不仅削弱了防滑性能所需的微观突起,也破坏了细哑面的均匀性。行业常见的压制压力范围通常在350kg/cm²至600kg/cm²之间,具体数值需根据岩板配方中的二氧化硅含量与颗粒级配进行动态调整。
烧结过程中的收缩率控制直接影响最终成品的尺寸稳定性与表面平整度。岩板在高温烧结阶段会发生物理收缩,若模具设计与收缩率计算存在偏差,可能导致纹理变形或局部应力集中。为了匹配最佳的防滑等级,工艺上需确保模具纹理在经历高温收缩后,依然保持预期的几何形态。这意味着模具钢材的热膨胀系数计算必须精确,且压制后的坯体在入窑前的干燥过程需均匀稳定,以消除因水分不均导致的局部变形,确保每一块岩板的防滑性能具有一致性。
防滑等级匹配的科学评估体系
防滑等级的评定通常依据国家标准GB/T 4102-2015《陶瓷砖试验方法》中的摆式摩擦系数测定法或 DIN 51130 防滑等级标准。对于细哑面岩板,其防滑等级多分布在R9至R11区间。R9等级适用于室内干燥区域,如客厅与卧室,其表面纹理较浅,摩擦系数适中;R10等级适用于厨房、浴室等可能接触少量水分的区域,纹理深度有所增加;而R11等级则用于室外露台或潮湿环境,要求表面具有更显著的防滑突起。
匹配最佳防滑等级需结合使用场景的环境湿度与人流密度进行综合考量。在潮湿环境中,水膜会显著降低摩擦系数,因此R10及以上等级的岩板需确保纹理具有排水槽效应,避免积水形成润滑层。此外,表面污染物的堆积也会削弱防滑效果,因此细哑面岩板的孔隙率控制至关重要。通过优化烧成温度与釉料配方,降低表面微观孔隙,减少污渍嵌入,从而在长期使用中维持稳定的防滑性能,避免因表面脏污导致防滑等级大幅下降。
模具维护与工艺稳定性的一致性控制
模具表面的磨损与污染是导致防滑等级波动的主要隐患。在长期压制过程中,模具钢面会逐渐积累脱模剂残留或岩板粉末,这些附着物会改变纹理的深度与形状,进而影响岩板的防滑性能。因此,建立严密的模具清洁与保养周期是工艺控制的重要环节。定期使用专用清洗剂去除模具表面残留,并定期检查模具纹理的完整性,确保其未出现崩缺或磨损变形,是维持产品防滑一致性的基础措施。
工艺参数的稳定性验证需通过批次间的抽样检测来实现。通过对不同生产批次的岩板进行摆式摩擦系数测试,分析数据波动范围,判断模具状态与压制工艺的稳定性。若发现防滑等级出现系统性偏差,需回溯检查模具表面状态、压机压力曲线以及原料配方的一致性。通过建立严密的数据追溯体系,及时调整工艺参数,确保每一批次出厂的细哑面岩板在防滑性能上严格符合设计标准,避免因工艺波动导致的质量风险。