石材切割的核心逻辑与设备选型
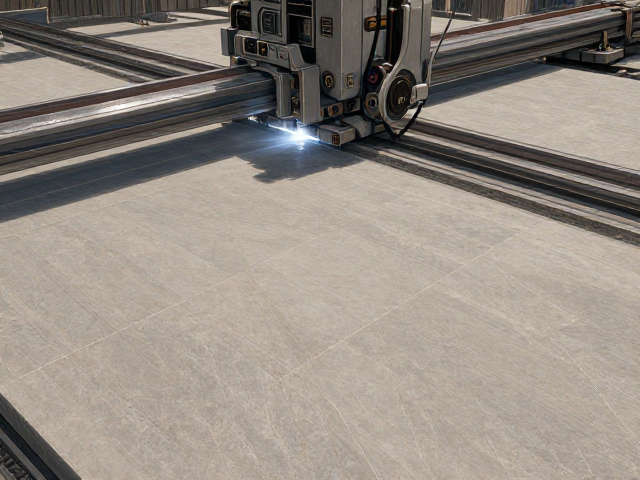
板岩作为一种具有天然层理结构的变质岩,其物理特性决定了切割工艺与普通花岗岩或大理石有着本质区别。板岩容易分层,因此在切割过程中,应力控制是决定成品率的关键。工业级石材切割机通常配备金刚石锯片,通过高速旋转产生的摩擦力切断石材。对于厚度较大的板岩,需要采用多刀头联动切割技术,以减少单点受力过大导致的崩边或断裂。
设备的选择需严格匹配板岩的硬度与厚度。市面上常见的桥式切机适用于标准化板材的精准切割,而手持式云石机则更多用于现场修补或小面积异形加工。切割参数中,进刀速度和冷却水流量直接影响切口质量。过快的进刀会导致锯片过热,引起石材局部热应力开裂;而冷却不足则会加速金刚石磨料的脱落,降低切割效率并造成切口粗糙。
加工过程中的应力释放与防裂处理
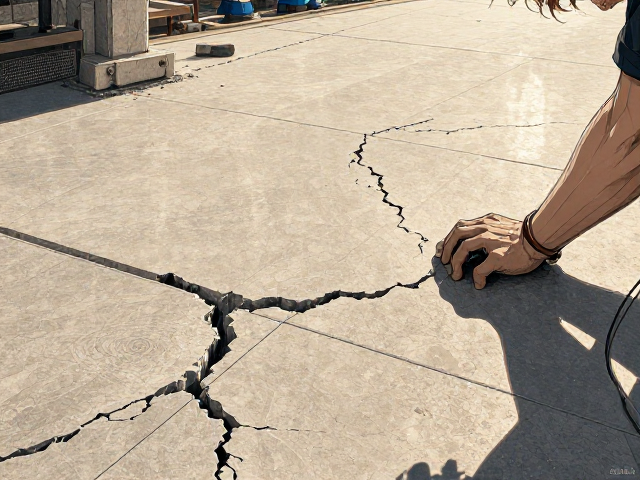
板岩内部存在着严密的层状结构,这种结构在受到机械切割力时极易产生沿纹理方向的剥离。为了获得平整的切割面,必须在加工前对板材进行应力释放处理。部分高规格加工厂会在切割前对板材进行低温冷冻或高温热处理,通过物理手段改变石材内部微裂纹的稳定性,从而降低切割过程中的脆性断裂风险。
切割过程中,夹具的固定方式至关重要。传统的机械夹具可能会因夹持力不均导致板材微变形,进而影响后续铺装的平整度。现代工艺中,真空吸附夹具被广泛采用,它通过均匀分布的压力贴合石材表面,既保证了固定的稳定性,又避免了局部应力集中。此外,切割后的板材需经过严格的平整度检测,使用高精度水平尺检查板面,误差控制在毫米级别以内,以确保铺装后的视觉效果。
板岩表面纹理的定向与排版逻辑
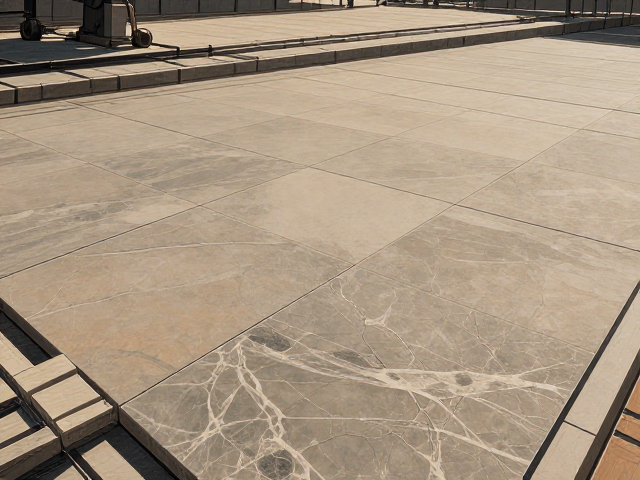
板岩的美学价值很大程度上源于其不规则的自然纹理和色彩变化。在切割和加工阶段,必须对每一块石材的纹理走向进行严密的记录和分类。不同批次的板岩,其层理方向可能存在细微差异,这要求加工人员具备丰富的视觉判断能力,将纹理相似的石材归为一组,以便在铺装时形成连贯的自然美感。
排版逻辑应遵循“由整配零、纹理呼应”的原则。在切割前,需根据设计图纸对石材进行预排版,标记出场地的中心线和主要视觉焦点。对于大面积铺装,建议采用错缝铺装或工字铺装,以分散应力并增强视觉层次感。切割时需注意保留石材边缘的自然崩角或经过精细打磨的直边,这两种处理方式能显著影响最终的空间氛围,前者偏向粗犷自然,后者则更显现代精致。
铺装前的基层处理与粘结材料选择
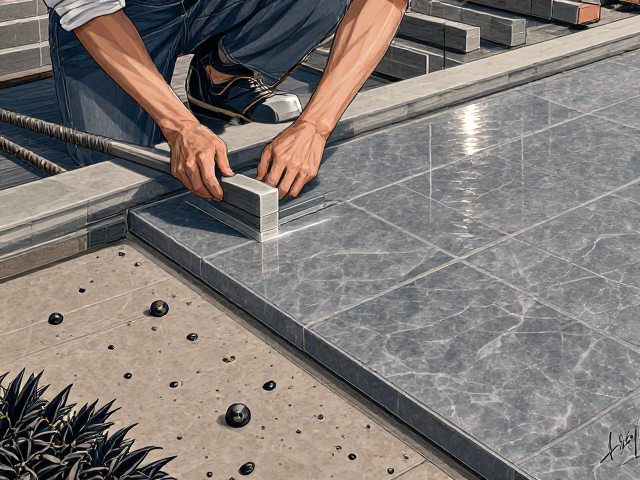
地面铺装的成败,一半取决于石材本身,另一半则取决于基层与粘结层的处理。板岩吸水率普遍高于致密石材,因此在铺装前必须进行严密的防潮处理。基层混凝土需保持干燥、坚固且无油污,平整度误差应控制在规定范围内。若基层湿度过大,水分会通过毛细作用向上渗透,导致板岩底部空鼓或表面出现返碱现象。
粘结材料的选择需严格遵循石材特性。传统的水泥砂浆虽然成本低,但收缩率较大,易导致板岩因受力不均而开裂。现代工艺中,专用石材粘结剂因其良好的柔韧性和粘结强度,成为更优选择。粘结剂需涂抹均匀,形成完整的浆层,避免出现空鼓点。对于户外或潮湿环境,还需考虑粘结剂的耐水性和耐候性,确保长期使用的稳定性。
切割边缘处理与成品保护
板岩切割后的边缘往往存在细微的毛刺或不规则,直接影响铺装后的缝隙美观和安全性。常见的边缘处理方式包括自然直边、磨边倒角和火烧面处理。自然直边保留了石材最原始的状态,适合追求极致自然感的设计;磨边倒角则能减少锐角带来的安全隐患,并便于清理缝隙;火烧面处理通过高温灼烧使表面形成粗糙质感,增强防滑性能,尤其适用于户外湿滑区域。
成品保护是加工与铺装环节不可忽视的一环。板岩表面硬度虽高,但耐磨性相对较弱,尖锐物体极易造成划痕。切割完成后,应立即对板材表面进行清洁,去除残留的石粉和切割液。在运输和堆放过程中,板材之间需铺设软质隔离层,防止相互摩擦损伤表面。铺装完成后,建议涂刷专业的石材防护剂,形成防水防油的保护膜,延缓污渍渗入,延长石材的使用寿命。