原料筛选与荒料定型
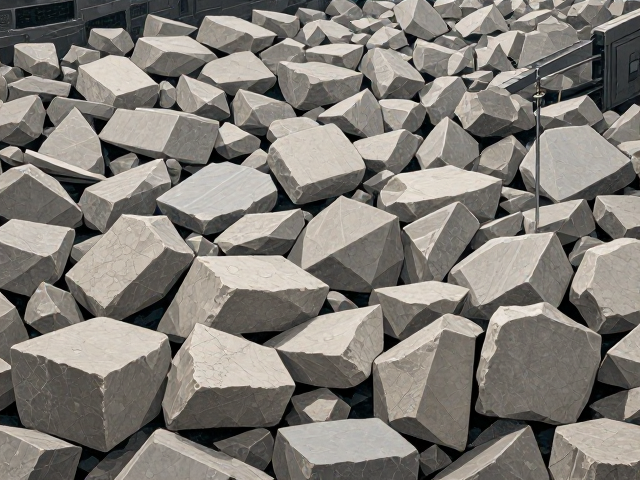
石英石板材的生产始于对原始矿料的严格甄选,优质石英石原料通常要求二氧化硅含量高于90%,并需经过破碎、筛分等初步处理形成规定尺寸的荒料。这些荒料在进入加工车间前,必须通过专业的检测设备分析其内部结构特征,重点排查裂纹、杂质及色泽不均等潜在缺陷,以确保后续加工的稳定性和成品率。
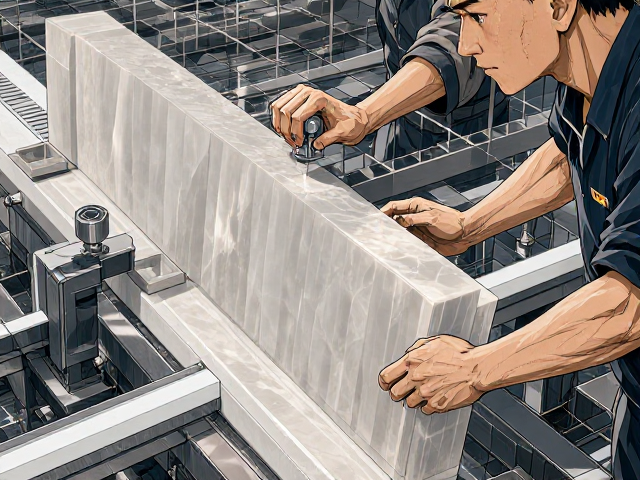
荒料定型阶段主要利用金刚石锯片进行精准切割,这一过程对设备的刚性和锯片的磨损控制有着极高要求。切割时需保持水流冷却以降低摩擦热,防止石英晶体因高温产生微裂或变色。定尺后的荒料表面需达到规定的平整度标准,为后续的研磨和抛光工序奠定坚实的物理基础,任何在定型环节留下的瑕疵都可能在后期放大,导致整板报废。
精密切割与异形加工
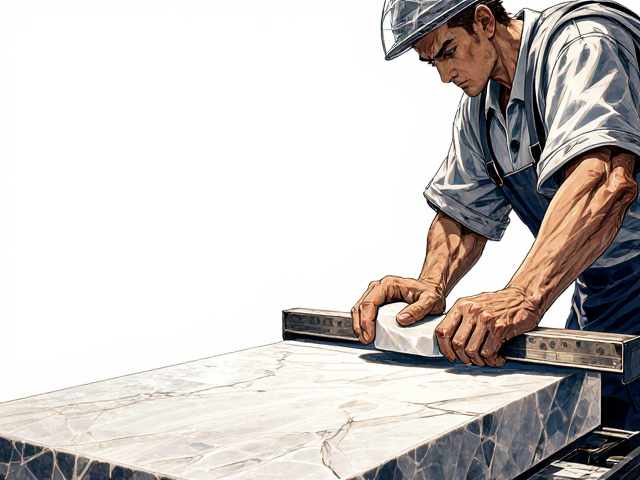
从荒料到标准板材的转化依赖于高精度的桥切机或红外线切割机,切割过程中锯片的线速度、进给速度以及冷却水的流量需根据石英石的具体硬度进行动态调整。对于大规格板材,通常采用多片联切技术以提高效率,但必须严格控制片差,确保板材厚度均匀,避免因应力分布不均导致板材在运输或铺设过程中出现断裂风险。
异形加工环节则涉及更复杂的数控水刀切割或手工打磨技术,主要用于处理圆弧、拼花或特殊几何形状的需求。水刀切割利用高压水流混合磨料进行冷切割,无热影响区,能有效避免石英石边缘崩角。此阶段对操作人员的技术经验依赖度较高,需精确计算切割路径和留量,确保成品尺寸符合设计图纸的公差要求,通常边缘处理需预留后续打磨的空间。
多道研磨与表面平整
研磨是提升石英石表面光泽度的核心工序,通常包括粗磨、细磨、精磨等多个阶段,每道工序使用的磨头硬度和粒度逐级递减。粗磨旨在去除切割留下的刀痕和不平整层,细磨则进一步消除细微划痕,而精磨则致力于获得镜面效果。研磨过程中需定期更换磨具,并监控磨盘的压力和转速,防止因局部过热导致石英石表面出现“烧伤”或颜色发白现象。
在研磨过程中,水的循环过滤系统起着至关重要的作用,它不仅起到冷却和润滑作用,还能及时带走研磨产生的石英粉末,避免粉末堆积影响研磨效果或堵塞设备。技术人员需根据板材表面的反光情况实时调整研磨参数,对于硬度较高的石英石,可能需要增加研磨次数或使用更硬的磨头,以确保每一块板材都能达到规定的平整度和光泽度指标。
高光抛光与结晶处理
抛光阶段旨在通过极细的磨料和化学助剂的作用,使石英石表面达到镜面般的光洁度。现代工艺中常采用结晶硬化技术,利用酸性结晶粉与石英石表面的矿物成分发生化学反应,形成一层致密的结晶层,从而显著提升板材的硬度和光泽度。这一过程对抛光剂的配比和抛光垫的材质要求极高,需确保反应均匀,避免出现局部光泽不均或发雾现象。
抛光后的板材需经过严格的清洁程序,去除残留的结晶粉和污渍,随后进行干燥处理。干燥过程需控制温度和时间,防止水分残留导致板材内部应力变化或影响后续质检。经过抛光的石英石表面应呈现均匀、明亮的反光效果,触感光滑细腻,无任何可见的划痕、砂眼或色差,完全符合建筑装饰材料的高标准要求。
质量检验与成品包装
成品检验是确保石英石质量符合国家标准的关键环节,主要检测项目包括尺寸偏差、平面度、光泽度、色差及物理性能等。使用专业的光泽度仪测定表面反射光强度,确保其达到预定等级;通过色差仪对比不同批次或同一批次内的板材颜色一致性。此外,还需进行抗折强度、吸水率等物理性能测试,验证板材在实际使用中的耐久性和安全性。
检验合格的板材需按照规格、颜色、厚度进行分类堆放,避免不同批次或型号混放造成错发。包装环节采用多层防护材料,包括珍珠棉、硬纸板及木架加固,确保在长途运输过程中不受挤压、碰撞或潮湿环境影响。每箱板材需附带详细的产品合格证及检测报告,注明生产批次、规格参数及注意事项,以便客户在安装前进行核对和验收,确保工程项目的顺利进行。